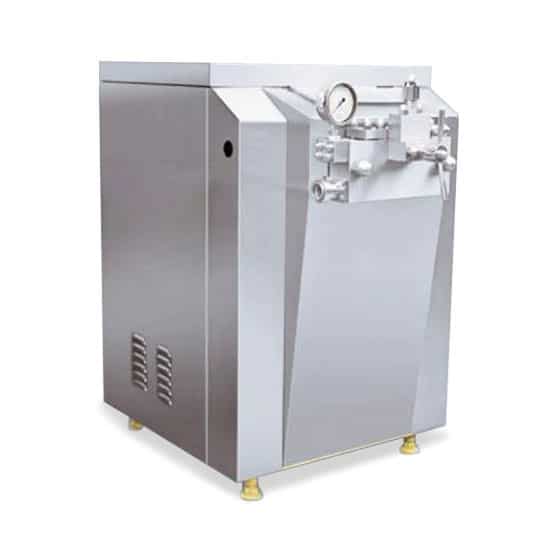
A máquina de homogeneização de laticínios é um equipamento essencial no processamento moderno de laticínios, projetada para transformar as propriedades físicas do leite por meio de processamento de alta pressão. Este homogeneizador de leite reduz o tamanho dos glóbulos de gordura dos naturais 3-5 mícrons para menos de 1 mícron, criando uma mistura estável e uniforme onde as partículas de gordura permanecem suspensas em vez de subirem à superfície. O resultado são produtos lácteos com textura mais suave, melhor sensação na boca, absorção nutricional aprimorada e vida útil significativamente prolongada. Seja operando uma pequena loja de iogurte ou uma instalação de processamento de laticínios em grande escala, entender o papel da homogeneização na produção de laticínios é essencial para obter produtos consistentes e de alta qualidade que atendam às expectativas dos consumidores.
Tecnologia de Alta Pressão: 15-25 MPa | Construção em Aço Inox SUS 304 | Homogeneização em Dois Estágios | Capacidade de 200 a 5000 L/h
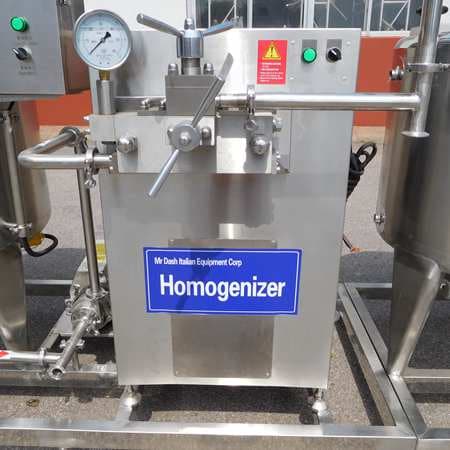
Por que a Homogeneização é Essencial no Processamento de Laticínios
No leite não tratado, os glóbulos de gordura são relativamente grandes e tendem a subir à superfície devido às diferenças de densidade – esta é a camada de nata que você pode ter observado no leite não tratado. Essa separação natural apresenta vários desafios para os processadores de laticínios: textura inconsistente do produto, aparência pouco atraente e redução da estabilidade na prateleira. O homogeneizador de leite resolve esses problemas reduzindo mecanicamente o tamanho dos glóbulos de gordura e criando uma emulsão onde a gordura permanece uniformemente distribuída por todo o produto.
A Ciência da Redução do Tamanho dos Glóbulos de Gordura
Os glóbulos de gordura do leite não homogeneizado geralmente medem de 1 a 15 mícrons de diâmetro, com uma média em torno de 3 a 5 mícrons. Esses glóbulos maiores sobem à superfície devido à flutuabilidade (Lei de Stokes), formando uma camada visível de nata em 24 a 48 horas.
A homogeneização reduz esse tamanho para menos de 1 mícron por meio de processamento mecânico de alta pressão. Nesse tamanho, os glóbulos de gordura permanecem permanentemente suspensos e não se separam, criando uma emulsão estável que pode durar semanas ou meses.
Impacto na Produção de Iogurte
Para a produção de iogurte, a homogeneização é particularmente importante porque impacta diretamente a textura final, a aparência e a qualidade do iogurte:
| Efeito da Homogeneização | Sem Homogeneização | Com Homogeneização |
|---|---|---|
| Distribuição da Gordura | Desigual, sobe à superfície | Uniformemente distribuída |
| Textura | Granulosa, inconsistente | Lisa, cremosa |
| Separação do Soro | Visível após 24 horas | Mínima ou nenhuma |
| Vida Útil | 7-14 dias | 14-21 dias |
| Consistência da Fermentação | Qualidade variável do lote | Resultados consistentes |
Entendendo a Tecnologia de Homogeneização
Homogeneização de Estágio Único vs. Dois Estágios
O processo de homogeneização pode ser configurado como estágio único ou dois estágios, cada um com vantagens distintas:
| Configuração | Primeiro Estágio | Segundo Estágio | Melhor Para |
|---|---|---|---|
| Estágio Único | 15-25 MPa | Nenhum | Iogurte padrão, leite fresco |
| Dois Estágios | 20-25 MPa | 3-5 MPa | Iogurte grego, produtos com alto teor de gordura, laticínios premium |
A homogeneização em dois estágios é essencial para laticínios com alto teor de gordura porque:
- Evita a Recoalescência: Após o primeiro estágio quebrar os glóbulos de gordura, o segundo estágio em pressão mais baixa impede que eles se recombinem
- Melhora a Estabilidade da Emulsão: Cria ligações mais estáveis entre os glóbulos de gordura e as proteínas
- Melhor Desenvolvimento de Textura: Essencial para iogurte grego espesso e cremoso e produtos premium
Por que a Pressão é Importante: Análise Técnica Aprofundada
A relação entre a pressão de homogeneização e o tamanho dos glóbulos de gordura segue padrões previsíveis:
| Pressão | Tamanho Médio do Glóbulo | Textura Resultante | Melhor Aplicação |
|---|---|---|---|
| 10 MPa | 1,5-2,0 mícrons | Leve, fluido | Iogurte para beber |
| 15 MPa | 1,0-1,5 mícrons | Suave, corpo médio | Iogurte padrão |
| 20 MPa | 0,5-1,0 mícrons | Espesso, cremoso | Iogurte premium |
| 25 MPa | < 0,5 mícrons | Muito espesso, premium | Iogurte grego, labneh |
A Ciência: Efeitos de Cavitação e Cisalhamento
O homogeneizador de alta pressão funciona através de dois efeitos físicos principais:
Efeito de Cavitação: Quando o leite acelera através do gap do homogeneizador em alta pressão, a pressão estática cai abaixo da pressão de vapor saturado da gordura, causando cavitação (formação de microbolhas). O colapso dessas bolhas gera ondas de choque localizadas que quebram mecanicamente os glóbulos de gordura. Este efeito é particularmente eficaz para desagregar grandes aglomerados de gordura.
Efeito de Cisalhamento: O fluxo em alta velocidade através dos estreitos gaps da válvula homogeneizadora gera forças de cisalhamento potentes (cisalhamento de fluido). Essas forças de cisalhamento deformam, alongam e, por fim, pulverizam os glóbulos de gordura em partículas finas. A combinação dos efeitos de cavitação e cisalhamento garante a homogeneização completa.
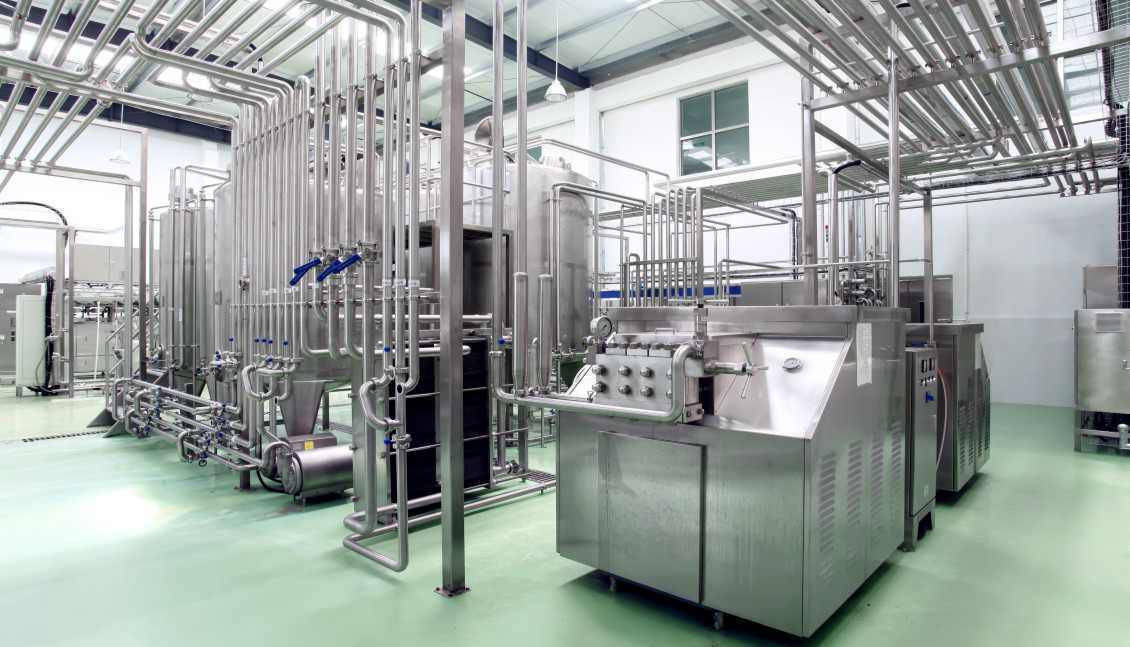
Tipos de Equipamentos de Homogeneização
As instalações modernas de processamento de laticínios utilizam vários tipos de equipamentos de homogeneização:
| Tipo | Faixa de Pressão | Capacidade | Melhor Aplicação | Faixa de Preço |
|---|---|---|---|---|
| Homogeneizador de Alta Pressão | 15-25 MPa | 200-5000L/h | Iogurte comercial | $8.000-$50.000 |
| Homogeneizador de Dois Estágios | 20-25 + 5 MPa | 500-10000L/h | Laticínios premium, iogurte grego | $15.000-$80.000 |
| Homogeneizador Ultrassônico | Acústico | Até 100L/h | Laboratório, pesquisa | $5.000-$20.000 |
| Homogeneizador em Linha | 10-20 MPa | 1000-20000L/h | Produção contínua | $20.000-$100.000+ |
Para a maioria das aplicações comerciais de produção de iogurte, o homogeneizador de alta pressão com configuração de dois estágios oferece o melhor equilíbrio entre eficiência, eficácia e custo.
Shuliy vs. Concorrentes: Comparação Técnica
| Característica | Homogeneizador Shuliy | Concorrente Típico |
|---|---|---|
| Faixa de Pressão | 15-25 MPa | 10-20 MPa |
| Design de Dois Estágios | Padrão | Frequentemente de estágio único |
| Material do Pistão | Revestido de cerâmica | Aço padrão |
| Material da Válvula | Carboneto de tungstênio | Aço inoxidável |
| Controle de Temperatura | Aquecimento integrado | Externo necessário |
| Estabilidade de Pressão | +/- 0,5 MPa | +/- 1-2 MPa |
| Operação Contínua | Capacidade 24/7 | 8-12 horas |
| Eficiência do Motor | Eficiência premium IE3 | Padrão IE2 |
| Nível de Ruído | < 85 dB | 90-95 dB |
| Garantia | 2 anos | 1 ano |
Principais Vantagens Técnicas
Tecnologia de Válvula Superior: Nossas válvulas homogeneizadoras são fabricadas em carboneto de tungstênio, proporcionando vida útil 3x maior em comparação com válvulas padrão de aço inoxidável. Os assentos de válvula usinados com precisão garantem distribuição consistente de pressão no gap de homogeneização.
Design Avançado de Vedação: A tecnologia proprietária de vedação evita vazamentos de pressão e aumenta os intervalos de manutenção em 40%.
Eficiência Premium do Motor: Motores de eficiência premium IE3 reduzem o consumo de energia em 10-15% em comparação com motores padrão, diminuindo significativamente os custos operacionais.
Função na Produção de Iogurte
Na linha de produção de iogurte, o homogeneizador requer o pré-aquecimento do leite a aproximadamente 55°C para a elasticidade ideal da membrana dos glóbulos de gordura. Um equipamento de pré-aquecimento de leite é posicionado antes do homogeneizador para garantir a temperatura adequada antes do processamento. Após a homogeneização, o leite segue para a esterilização, criando a base ideal para a fermentação do iogurte.
Parâmetros Ideais de Processamento
| Parâmetro | Valor Recomendado | Efeito do Desvio |
|---|---|---|
| Temperatura de Pré-aquecimento | 50-60°C | Abaixo de 45°C: homogeneização deficiente |
| Temperatura de Homogeneização | 55-70°C | Acima de 70°C: desnaturação proteica |
| Pressão do Primeiro Estágio | 20-25 MPa | Menor: homogeneização incompleta |
| Pressão do Segundo Estágio | 3-5 MPa | Ausente: risco de recoalescência |
| Relação Gordura/Caseína | 0,2g caseína/g gordura | Afeta a estabilidade da textura |
A qualidade da homogeneização depende de vários fatores interligados: temperatura, pressão e a relação gordura/caseína (idealmente 0,2g de caseína por grama de gordura). Quando esses parâmetros são otimizados, o resultado é um leite que fermenta de maneira uniforme, produz iogurte com textura superior e mantém a qualidade ao longo de sua vida útil.
Estrutura e Componentes
A máquina homogeneizadora de leite é uma bomba reciprocante de três êmbolos composta por componentes de engenharia de precisão:
Componentes Principais
| Componente | Função | Intervalo de Manutenção |
|---|---|---|
| Eixo de acionamento principal | Converte a rotação do motor em movimento alternativo | 12 meses |
| Correia de transmissão | Transfere potência para o conjunto da bomba | 6 meses |
| Êmbolos (3x) | Geram fluxo de alta pressão | 3-6 meses |
| Válvulas de sucção | Controlam a entrada de leite no cilindro | 6-12 meses |
| Válvulas de descarga | Controlam a saída de leite sob pressão | 6-12 meses |
| Válvula homogeneizadora | Local principal de homogeneização | 3-6 meses |
| Manômetro | Monitora a pressão de operação | 12 meses |
| Vedações e juntas | Mantêm a integridade da pressão | 3-6 meses |
Vantagens do Projeto com Três Êmbolos
A configuração com três êmbolos oferece diversas vantagens em relação aos projetos com um ou dois êmbolos:
- Fluxo Contínuo: Um êmbolo está sempre no curso de descarga, garantindo produção ininterrupta
- Pulsação Reduzida: Três ciclos de pressão sobrepostos minimizam as flutuações de pressão
- Operação Balanceada: A distribuição igual da carga entre os três êmbolos reduz o desgaste
- Maior Eficiência: Processamento de leite mais completo a cada ciclo de curso
Diretrizes Operacionais para Resultados Ideais
Gerenciamento de Temperatura
Pré-aqueça sempre o leite a 50-60°C antes da homogeneização. Nesta faixa de temperatura, as membranas dos glóbulos de gordura são mais elásticas e podem ser quebradas de forma mais eficaz.
- Abaixo de 45°C: A gordura está muito sólida para uma emulsificação adequada
- Acima de 65°C: Pode ocorrer desnaturação proteica
- Faixa ideal: 55-70°C para a maioria das aplicações de iogurte
Otimização da Pressão
Para a produção padrão de iogurte, opere a 15-20 MPa no primeiro estágio e 3-5 MPa no segundo estágio. Pressões mais altas (até 25 MPa) podem ser usadas para produtos com alto teor de gordura ou na produção de iogurte de qualidade premium com textura extra macia.
Controle da Vazão
Mantenha vazões consistentes através do homogeneizador. Mudanças bruscas de pressão podem danificar as válvulas e reduzir a eficiência da homogeneização. Use inversores de frequência para ajustar as vazões para diferentes tamanhos de lote.
Exigência de Pré-Filtração
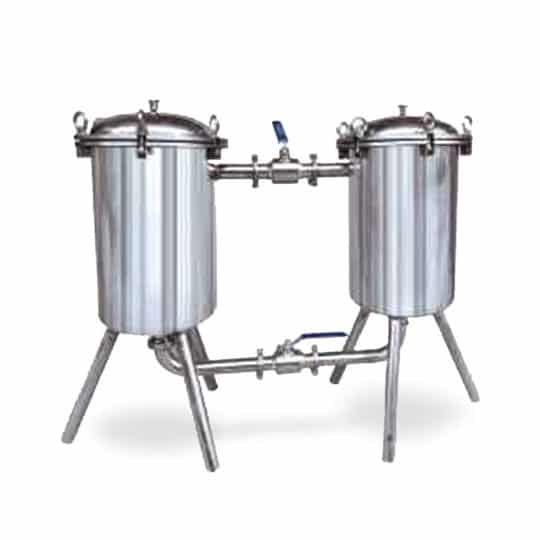
Filtre sempre o leite cru antes da homogeneização para remover detritos, pelos e outras partículas que possam obstruir a válvula homogeneizadora ou danificar os êmbolos. Instale um filtro de malha 100-200 a montante do homogeneizador.
Métodos de Verificação da Qualidade
Inspeção Visual
Os sinais de homogeneização adequada incluem:
- Ausência de camada de nata visível após 24 horas de armazenamento
- Aparência branca uniforme, sem tom amarelado
- Textura lisa e consistente
Análise Microscópica
O teste regular com microscópio para observar o tamanho dos glóbulos de gordura é o indicador mais confiável:
- Homogeneização adequada: média < 1 mícron
- Sub-homogeneização: 1-3 mícrons com variação visível
- Homogeneização deficiente: > 3 mícrons com separação de creme
Teste de Estabilidade
Realize testes de estabilidade em prateleira:
- Teste de 24 horas: Sem separação visível
- Teste de 7 dias: Separação mínima de soro aceitável
- Teste de 14 dias: Deve manter textura lisa
Análise Econômica: ROI da Homogeneização
Comparação de Custos
| Fator | Sem Homogeneizador | Com Homogeneizador | Economia |
|---|---|---|---|
| Valor do Produto | Preço base | Preço premium (+15-20%) | $0,15-0,20/copo |
| Vida Útil | 7-14 dias | 14-21 dias | 50% de extensão |
| Desperdício | 3-5% | < 1% | 2-4% da produção |
| Reclamações de Clientes | Frequentes | Raras | Incalculável |
Cálculo do Retorno do Investimento
Para uma operação de iogurte de 1000L/dia:
- Investimento em equipamento: $20.000-35.000
- Produção anual: 300.000 litros
- Aumento de valor com produto premium: $45.000/ano
- Economia com redução de desperdício: $6.000/ano
- Custo adicional de energia: $2.000/ano
- Benefício líquido anual: $49.000
- Período de retorno: 5-7 meses
Cronograma de Manutenção
Operações Diárias
Verifique os níveis de óleo, ouça ruídos anormais e confirme as leituras do manômetro antes de cada ciclo de produção.
Manutenção Semanal
Inspecione vedações e juntas quanto ao desgaste, limpe as válvulas homogeneizadoras e verifique a tensão das correias.
Manutenção Mensal
Substitua os selos desgastados, inspecione as válvulas de sucção e descarga e calibre os sensores de pressão.
Revisão Anual
Inspeção completa dos êmbolos, sedes de válvulas e rolamentos; substitua todas as peças de desgaste; verifique a integridade mecânica.
Especificações Técnicas
| Parâmetro | Especificação |
|---|---|
| Tipo de Equipamento | Homogeneizador de alta pressão |
| Estrutura Principal | Bomba alternativa de três êmbolos |
| Material | Aço inoxidável SUS 304 |
| Temperatura Ideal | 55-70°C |
| Pressão de Operação | 15-25 MPa |
| Primeiro Estágio | 15-25 MPa ajustável |
| Segundo Estágio | 3-5 MPa ajustável |
| Capacidade | 200-5000 L/h |
| Potência do Motor | 7,5-45 kW conforme o modelo |
| Aplicações | Laticínios, bebidas, biotecnologia, farmacêuticos |
Perguntas Frequentes
P: Qual é a diferença entre a homogeneização de estágio único e de dois estágios?
R: A homogeneização de estágio único utiliza uma válvula homogeneizadora em alta pressão. A homogeneização de dois estágios adiciona uma segunda válvula em pressão mais baixa (tipicamente 3-5 MPa) após o primeiro estágio. O segundo estágio evita a re-coalescência dos glóbulos de gordura e é especialmente importante para laticínios com alto teor de gordura, como creme de leite ou iogurte, garantindo estabilidade a longo prazo e textura consistente.
P: A homogeneização pode substituir a pasteurização?
R: Não, a homogeneização e a pasteurização têm finalidades diferentes. A homogeneização é um processo mecânico que reduz o tamanho dos glóbulos de gordura, enquanto a pasteurização é um tratamento térmico que destrói bactérias patogênicas. Ambos os processos são tipicamente utilizados na produção de iogurte para diferentes propósitos.
P: Como saber se meu homogeneizador está funcionando corretamente?
R: Os sinais de homogeneização adequada incluem: ausência de camada de creme visível após 24 horas de armazenamento, textura lisa no iogurte final e resultados consistentes lote a lote. O teste regular com microscópio para observar o tamanho dos glóbulos de gordura (deve ser inferior a 1 mícron) é o indicador mais confiável da eficiência da homogeneização.
P: Qual manutenção é necessária para o homogeneizador?
R: A inspeção diária inclui verificar os níveis de óleo e as leituras de pressão. A manutenção semanal inclui inspecionar vedações e limpar válvulas. O serviço mensal inclui substituir vedações desgastadas e calibrar sensores. A revisão anual inclui inspeção completa dos êmbolos e rolamentos.
Produtos Relacionados
Para soluções completas de processamento de laticínios, explore nossos equipamentos complementares:
- Yogurt Production Line- Solução completa chave na mão integrando a homogeneização como etapa chave do processo
- Milk Pasteurizer Machine- Esteriliza leite homogeneizado para consumo seguro
- Peça de reposição original de fábrica Yogurt Duplex Filter- Equipamento de pré-filtração para leite cru antes da homogeneização
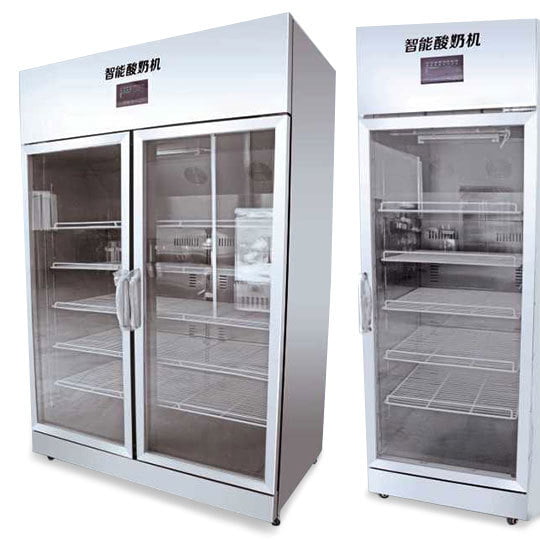
- Yogurt Fermentation Maker- Fermenta leite esterilizado e homogeneizado para produzir iogurte