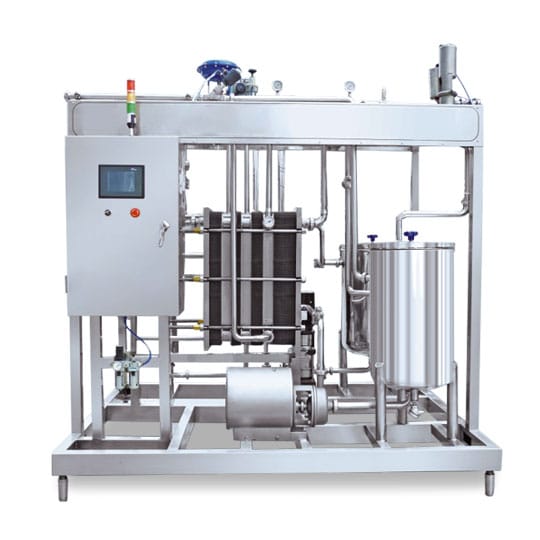
Como Funciona a Pasteurização do Leite: HTST vs UHT Explicado
A ciência por trás do processamento seguro de laticínios | Temperatura, tempo e compromissos de qualidade
Seja você um produtor de leite diversificando para a produção de iogurte, um empreendedor montando uma unidade de processamento de alimentos, ou simplesmente curioso sobre como o leite se torna seguro para consumo, entender a pasteurização do leite é essencial. Este guia detalha os dois métodos dominantes de pasteurização — HTST e UHT — explicando a ciência, as aplicações práticas e como escolher a abordagem certa para o seu negócio.
O que é Pasteurização?
A pasteurização é um processo controlado de tratamento térmico que elimina microrganismos patogênicos nocivos do leite e de outros alimentos líquidos. Batizada em homenagem ao cientista francês Louis Pasteur, que desenvolveu a técnica na década de 1860 para resolver problemas de deterioração do vinho, este método tornou-se o padrão global para a segurança de laticínios.
O princípio fundamental é simples: aplicar calor suficiente para eliminar bactérias causadoras de doenças, minimizando danos à qualidade nutricional, ao sabor e às propriedades funcionais do produto. O desafio está em encontrar o equilíbrio preciso entre segurança alimentar e qualidade do produto — um equilíbrio que varia conforme a aplicação desejada.
Por que a Pasteurização é Essencial para Produtos Lácteos
- Proteção da Saúde Pública: A pasteurização elimina 99,9% das bactérias patogênicas, incluindo Salmonella, E. coli O157:H7, Listeria monocytogenes e Campylobacter
- Vida Útil Prolongada: O leite tratado dura significativamente mais que o leite cru sob refrigeração
- Qualidade Consistente: O processo padronizado garante características previsíveis do produto lote após lote
- Viabiliza a Fermentação: Para a produção de iogurte e queijo, a pasteurização cria o ambiente ideal para as culturas bacterianas benéficas
Pasteurização HTST Explicada
A pasteurização HTST (High-Temperature Short-Time) é o método mais utilizado no processamento comercial de laticínios. Esta abordagem aquece o leite a 72-85°C (161-185°F) por 15-40 segundos, alcançando uma redução de 5 logs em microrganismos patogênicos.
Como Funciona o HTST: O Processo
- Pré-aquecimento: O leite cru entra em um trocador de calor, onde é rapidamente elevado à temperatura alvo
- Retenção: O leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato: O leite tratado termicamente é rapidamente resfriado a 4°C para interromper qualquer atividade bacteriana remanescente
- Envase Asséptico: O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% das vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor mínimo de cozido ou queimado; mais próximo do sabor original do leite |
| Qualidade Proteica | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente conhecida e comprovada, com equipamentos estabelecidos |
| Custo do Equipamento | Investimento moderado em comparação aos sistemas UHT |
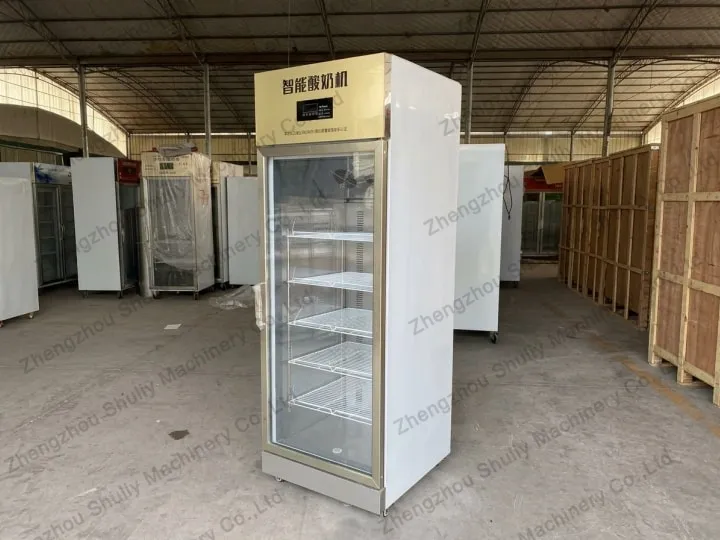
Parayogurt production, o HTST é o método preferido porque o tratamento térmico moderado desnatura as proteínas do soro o suficiente para melhorar a textura do iogurte sem comprometer o processo de fermentação. Nossomilk pasteurizer machinesimplementam este princípio utilizando controle preciso de temperatura PID (precisão de ±0,5°C) para garantir resultados consistentes.
Processamento UHT Explicado
O processamento UHT (Ultra-Alta Temperatura) representa o tratamento térmico mais agressivo no processamento comercial de laticínios. Este método aquece o leite a 135-150°C por apenas 2-5 segundos, alcançando o que a indústria chama de "esterilidade comercial".
Como o UHT Funciona: Métodos Direto e Indireto
UHT Direto
O vapor é injetado diretamente no leite, proporcionando aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais adocicado devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (de placas ou tubular) sem contato direto com o vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida Útil Prolongada | 6 a 9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; não requer refrigeração antes da abertura |
| Distribuição Global | Permite a exportação para regiões com infraestrutura limitada de armazenamento refrigerado |
| Redução de Desperdício | A longa vida útil minimiza a deterioração do produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | O processamento contínuo permite produção em alto volume |
HTST vs UHT: Principais Diferenças
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tempo de Processamento | 15-40 segundos | 2-5 segundos |
| Vida Útil | 7-21 dias (refrigerado) | 6-9 meses (ambiente) |
| Retenção Nutricional | Alta (90%+ das vitaminas preservadas) | Moderada (70-80% das vitaminas) |
| Perfil de Sabor | Sabor fresco e natural | Notas de caramelo levemente cozidas |
| Funcionalidade Proteica | Preservada para fermentação | Extensivamente desnaturada |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8.000-$50.000 | $50.000-$500.000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos com vida útil prolongada |
Qual Método é o Ideal para o Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere estes cenários:
Escolha HTST Quando:
- Produção de iogurte ou laticínios fermentados: O calor moderado preserva a funcionalidade das proteínas necessária para as culturas bacterianas
- Venda local ou regional: A vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorização da qualidade nutricional: Maior retenção de vitaminas e sabor fresco atraem consumidores preocupados com a saúde
- Operação com capital limitado: Menor investimento em equipamentos e requisitos de processamento mais simples
- Atendimento a mercados premium ou artesanais: Os consumidores preferem cada vez mais laticínios com rótulo "fresco"
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais: O armazenamento em temperatura ambiente elimina a necessidade de uma cara cadeia de frio
- Exportação de laticínios internacionalmente: A longa vida útil acomoda atrasos no transporte e na alfândega
- Produção de leite estável para compradores institucionais: Escolas, hospitais e instalações militares frequentemente exigem UHT
- Priorização do volume de produção em detrimento do frescor: O processamento contínuo permite alta produtividade
- Operação em regiões com eletricidade instável: Os produtos permanecem seguros sem refrigeração contínua
Para a maioria das
small to medium yogurt production lines, a pasteurização HTST é a escolha lógica. Ela oferece o equilíbrio ideal entre segurança alimentar, qualidade nutricional e custo acessível do equipamento, estabelecendo a base para uma fermentação de iogurte bem-sucedida com seucommercial yogurt machine.A Ciência por Trás da Temperatura e do Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas exigem tempos de exposição mais curtos para alcançar a mesma destruição microbiana. É por isso que tanto o HTST quanto o UHT podem atingir o mesmo resultado de segurança por meio de diferentes caminhos.
Curvas de Tempo de Morte Térmica
Cada microrganismo possui um tempo de morte térmica característico — o tempo necessário a uma temperatura específica para alcançar uma determinada redução na população. O patógeno mais termorresistente de interesse no leite é a Coxiella burnetii, o agente causador da febre Q, que requer 60°C por 30 minutos para destruição completa. Os protocolos HTST e UHT são projetados para exceder esse requisito com uma margem de segurança confortável.
Impacto na Qualidade: Por Que a Temperatura é Importante
- Desnaturação da Proteína do Soro do Leite: Em temperaturas acima de 70°C, as proteínas do soro (especialmente a β-lactoglobulina) começam a se desdobrar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose: As temperaturas UHT podem fazer com que a lactose se decomponha em glicose e galactose, potencialmente resultando em um sabor ligeiramente mais doce
- Perda de Vitaminas: A vitamina C e as vitaminas do complexo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de retenção de vitaminas
- Reação de Maillard: O calor extremo promove reações de escurecimento, contribuindo para a cor e o sabor característicos do leite UHT
Para a Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha múltiplas funções críticas além da segurança microbiológica:
- Modificação de Proteínas: O aquecimento controlado desdobra as proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio: O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis para as bactérias do iogurte
- Liberação de Nutrientes: O calor torna as vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos: Elimina esporos bacterianos que poderiam germinar e causar deterioração durante a fermentação ou armazenamento
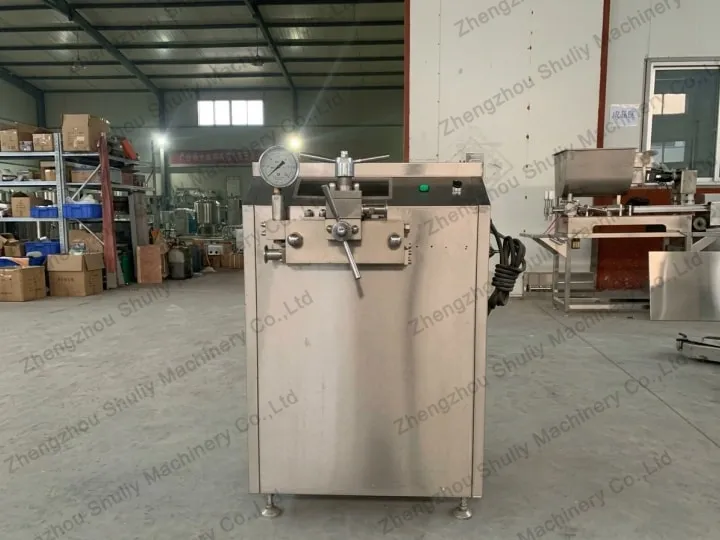
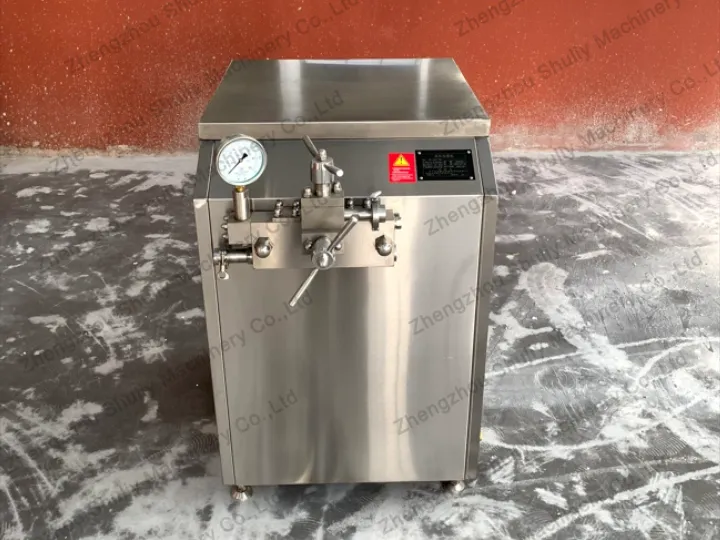
Após a pasteurização,homogenizationé frequentemente aplicado para reduzir o tamanho dos glóbulos de gordura, prevenindo a separação do creme e criando uma textura mais suave no produto final de iogurte.
FAQ: Perguntas Frequentes Sobre HTST e UHT
A pasteurização elimina todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, alcançando o que os cientistas de alimentos chamam de "redução de 5 logs". Algumas bactérias termorresistentes e esporos bacterianos sobrevivem, mas estes geralmente não são prejudiciais e podem até contribuir para as culturas de iogurte. Os microrganismos restantes são controlados pela refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para a produção de iogurte?
A pasteurização HTST é superior para a produção de iogurte. As temperaturas moderadas preservam a funcionalidade das proteínas do soro do leite, essencial para obter a textura e a estrutura de gel adequadas do iogurte. O processamento UHT desnatura as proteínas de forma muito extensa, resultando em características de fermentação ruins e textura inferior. A maioria dos produtores comerciais de iogurte utiliza a pasteurização HTST ou em tanque como base para um iogurte de qualidade.
Por que o leite UHT tem um gosto diferente?
O leite UHT desenvolve um sabor ligeiramente "cozido" ou "caramelizado" devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para o dulçor. Alguns consumidores preferem este perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado por HTST.
Posso usar equipamento HTST para produzir leite com qualidade UHT?
Não, os processos HTST e UHT exigem equipamentos fundamentalmente diferentes, projetados para seus parâmetros específicos de tempo e temperatura. Os sistemas HTST não conseguem atingir as temperaturas do UHT, e os sistemas UHT operam em pressões e temperaturas que superprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e nos requisitos do mercado.
Quais são as diferenças nos custos operacionais?
Os sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Os sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam os custos da cadeia de frio. Para operações de pequena escala, o HTST normalmente oferece melhor economia; para produção em larga escala voltada à exportação, as vantagens de distribuição do UHT podem superar os custos de processamento mais elevados.
Produtos Relacionados
Máquina Pasteurizadora de Leite
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L a 5000L com controle preciso de temperatura.
Linha de Produção de Iogurte
Solução turnkey completa, do leite cru ao iogurte embalado. Capacidade diária de 200L a 5000L com pasteurização integrada.