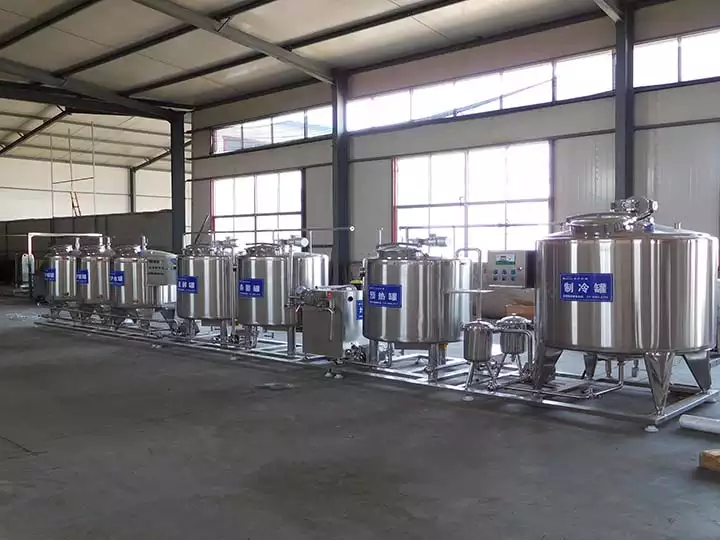
작동 전에 반드시small yogurt production line, 반드시 해당 장비의 사용 설명서와 안전 절차를 숙지하고 이해해야 합니다. 이 포괄적인 단계별 가이드는 원유 입고부터 완제품 포장까지 전체 생산 공정을 상세한 파라미터와 안전 주의사항과 함께 다룹니다.
소형 요구르트 생산 라인의 기본 공정
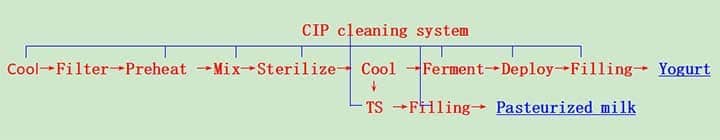
요구르트의 기본 생산 공정은 다음과 같은 순서로 진행됩니다:
원유 저장 → 여과 → 예열 → 균질화 → 저온살균 → 냉각 → 접종 → 발효 → 충진 → 냉장 보관
각 단계는 일관된 제품 품질을 보장하기 위해 특정 온도 제어, 시간 관리 및 장비 조작이 필요합니다.
소형 요구르트 생산 라인 장비 목록
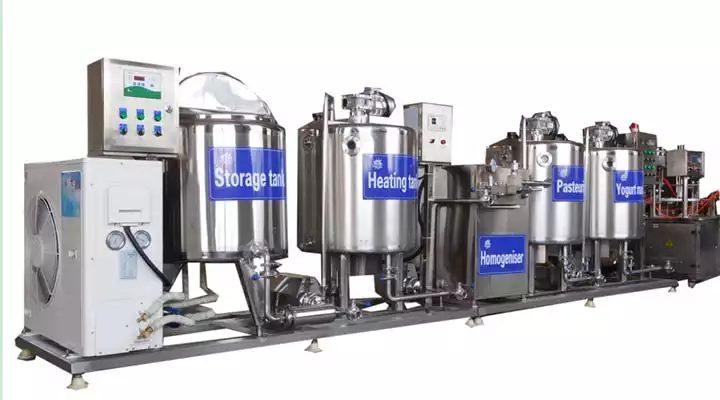
완벽한 소형 요구르트 생산 라인(일일 생산량 200-500L)에는 다음 장비가 포함됩니다:
| 설비 | 기능 | 용량 | 주요 사양 |
|---|---|---|---|
| 원유 냉각 탱크 | 보관 및 냉각 | 200-500L | 4°C 유지 |
| 단중/복중 필터 | 불순물 제거 | 100 mesh | 유량: 500-1000L/hr |
| 밀크 펌프 | 공정 간 원유 이송 | 1-3 m³/hr | 식품용 스테인리스 스틸 |
| 예열 탱크 | 원유 가공 온도로 승온 | 200-500L | 40-50°C, 20분 |
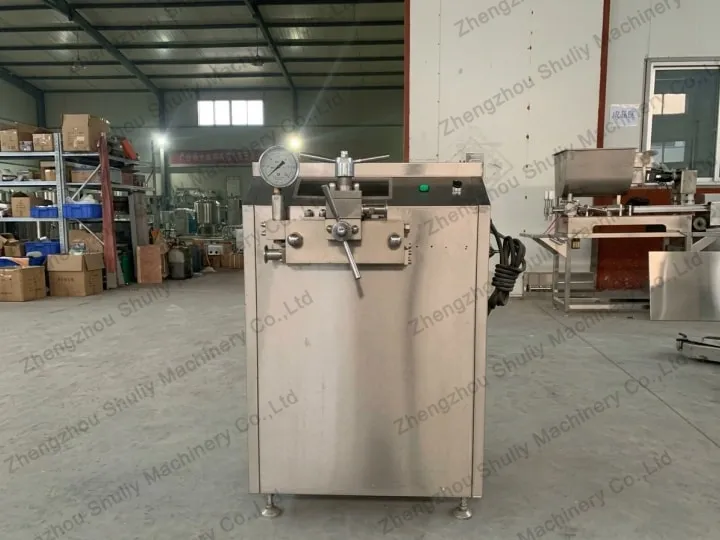
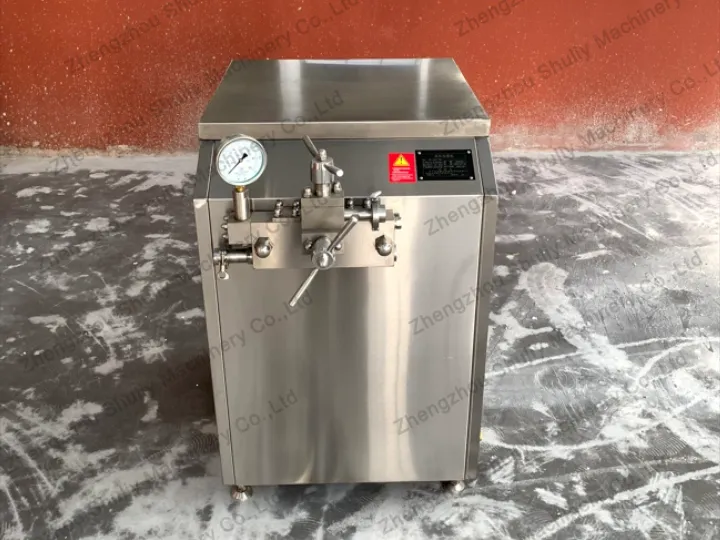
| 균질기 | 유지방 입자 미세화 | 300L/hr | 150-250 bar, 60-70°C |
| 살균 탱크 | 안전을 위한 가열 처리 | 200-500L | 85°C, 30분 |
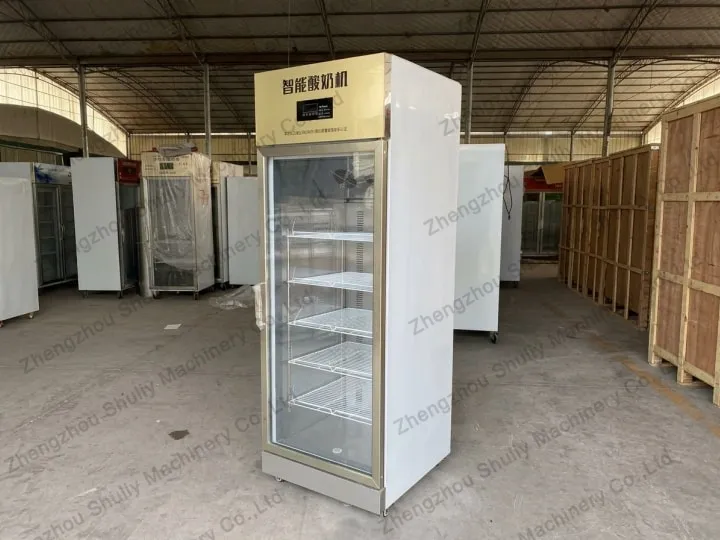
| 발효 탱크 | 배양 배양 | 200-500L | 42°C, 6-8시간 |
| 충진기 | 요구르트 포장 | 500-1000컵/hr | 자동 또는 반자동 |
| CIP 세정 시스템 | 자동 세정 | 라인 매칭 | 80-90°C, 약품 투입 |
요구르트 가공 공정 단계별 설명
1단계: 원유 입고 및 저장
목적: 적정 온도에서 신선한 원유를 입고 및 보관
작업 절차:
- 품질 검사: 입고되는 원유의 온도(<10°C), 산도(pH 6.6-6.8), 항생제 잔류 여부를 검사합니다.
- 탱크 이송: 스테인리스 스틸 밀크 펌프를 사용하여 원유를 냉각 탱크로 이송합니다.
- 4°C 냉각: 냉각 시스템을 가동하여 가공 전까지 원유를 4°C로 유지합니다.
- 데이터 기록: 원유량, 온도, 공급처 및 검사 결과를 기록합니다.
주요 파라미터:
| 파라미터 | 기준 | 범위 이탈 시 조치 |
|---|---|---|
| 온도 | 도착 시 <10°C | >10°C 시 반려 |
| 보관 온도 | 4°C | 냉각 시스템 조정 |
| pH | 6.6-6.8 | 변질 여부 검사 |
| 항생제 검사 | 음성 | 양성 시 원유 반려 |
2단계: 여과
목적: 원유에서 불순물 및 이물질 제거
작업 절차:
- 필터 준비: 깨끗한 100메쉬 필터 엘리먼트 설치
- 펌프 기동: 저속으로 밀크 펌프 작동
- 유량 모니터링: 필터를 통한 안정적인 유량 확보
- 필터 점검: 배치 완료 후 필터 엘리먼트 점검
- 세척/교체: 막힘 발생 시 필터 세척 또는 교체
주요 파라미터:
| 파라미터 | 기준 |
|---|---|
| 필터 메쉬 크기 | 100 메쉬 (150 μm) |
| 유량 | 500-1000L/hr |
| 필터 세척 | 배치 작업 후 매회 |
| 필터 교체 | 매주 또는 손상 시 |
3단계: 예열
목표: 균질화에 최적인 온도로 원유 가온
작업 절차:
- 원유 이송: 여과된 원유를 예열 탱크로 펌핑
- 온도 설정: 가열 시스템을 40-50°C로 조정
- 유지 시간: 20분간 온도 유지
- 모니터링: 5분마다 온도 확인
- 다음 단계 준비: 균질기가 준비되었는지 확인
주요 파라미터:
| 파라미터 | 기준 | 비고 |
|---|---|---|
| 온도 | 40-50°C | 균질화에 최적 |
| 유지 시간 | 20분 | 균일한 가열 보장 |
| 교반 | 연속 | 국부 과열 방지 |
4단계: 균질화
목적: 유지방 덩어리를 분해하여 매끄럽고 균일한 질감 구현
작동 절차:
- 균질기 예열: 원유 온도를 60-70°C로 유지
- 압력 설정: 균질 압력을 150-250 bar로 조정
- 기기 가동: 저속으로 균질기 작동 시작
- 모니터링: 압력 게이지와 원유 온도 확인
- 배치 처리: 전체 배치를 균질기에 통과 (300L 기준 약 1시간 소요)
- 세척: 사용 후 온수로 시스템 세척
주요 파라미터:
| 파라미터 | 기준 | 영향 |
|---|---|---|
| 온도 | 60-70°C | 온도가 낮으면 효율 저하 |
| 압력 | 150-250 bar | 압력이 높을수록 미세한 질감 |
| 처리 시간 | 300L 기준 약 1시간 | 용량에 따라 상이 |
5단계: 저온살균(멸균)
목적: 유익한 성질을 유지하면서 병원성 세균 제거
작동 절차:
- 우유 이송: 균질화된 우유를 살균 탱크로 펌핑합니다.
- 85°C로 가열: 가열 시스템을 작동합니다. (350# 열매체유 또는 온수)
- 온도 유지: 85°C에서 30분간 유지합니다.
- 모니터링: 5분마다 온도를 확인합니다.
- 기록: 시간, 온도 및 배치 번호를 기록합니다.
- 냉각 준비: 냉각 시스템이 준비되었는지 확인합니다.
주요 파라미터:
| 파라미터 | 기준 | 비고 |
|---|---|---|
| 온도 | 85°C | 표준 저온살균 |
| 유지 시간 | 30분 | 300L 배치 기준 |
| 대용량 배치 (>300L) | 40-60분 | 시간을 적절히 조정 |
| 열원 | 온수 또는 열매체유 | 장비 사양에 따라 다름 |
6단계: 냉각 및 접종
목표: 우유를 발효 온도로 냉각하고 스타터 배양액을 첨가합니다.
작동 절차:
- 냉각 작동: 냉수를 사용하여 예비 냉각합니다. (0.3-0.5시간)
- 45°C로 냉각: 온도가 42~45°C에 도달할 때까지 모니터링합니다.
- 종균 준비: 스타터 배양액(우유량의 2~3%)을 계량합니다.
- 종균 투입: 우유 표면에 배양액을 골고루 뿌립니다.
- 저속 교반: 배양액이 고르게 퍼지도록 5~10분간 천천히 교반합니다.
- 탱크 밀봉: 오염 방지를 위해 발효 탱크를 밀봉합니다.
주요 파라미터:
| 파라미터 | 기준 | 비고 |
|---|---|---|
| 냉각 시간 | 0.3~0.5시간 | 냉수 사용 |
| 목표 온도 | 42~45°C | 배양 최적 온도 |
| 배양액 투입량 | 우유량의 2~3% | 제조사 지침 준수 |
| 교반 시간 | 5~10분 | 저속 교반 |
7단계: 발효
목표: 배양액이 유당을 유산으로 전환하도록 합니다.
작업 절차:
- 온도 설정: 발효 탱크를 42°C로 유지합니다.
- pH 모니터링: 매시간 pH를 확인합니다(목표: 4.5~4.6).
- 농도 확인: 4시간 후 요거트의 질감을 관찰합니다.
- 발효 종료: pH 4.5~4.6에 도달하면 발효를 중단합니다 (일반적으로 6~8시간 소요)
- 즉시 냉각: 온도를 4~6°C로 낮추어 발효를 정지시킵니다
- 충전 이송: 발효된 요거트를 충전기로 이송합니다
주요 파라미터:
| 파라미터 | 기준 | 비고 |
|---|---|---|
| 온도 | 42°C | ±0.5°C 유지 |
| 발효 시간 | 6~8시간 | 배양 활성도에 따라 달라짐 |
| 목표 pH | 4.5~4.6 | 이 시점에서 발효 중단 |
| 냉각 온도 | 4~6°C | 과발효 방지 |
Step 8: 충진 및 포장
목표: 요거트를 용기에 담아 유통 준비
작업 절차:
- 충진기 준비: 모든 접촉면을 세척 및 살균합니다
- 충진량 설정: 충진기를 목표 용량(예: 컵당 200g)에 맞게 조정합니다
- 용기 투입: 빈 컵/병을 컨베이어에 올려놓습니다
- 충진 시작: 충진기를 작동시킵니다
- 밀봉: 충진 직후 뚜껑 또는 알루미늄 실을 적용합니다
- 라벨 부착: 제품에 날짜와 배치 번호가 포함된 라벨 부착
- 냉장 보관: 충진 완료된 제품을 냉장실(2~6°C)로 이동
주요 파라미터:
| 파라미터 | 기준 | 비고 |
|---|---|---|
| 충진 용량 | 제품 사양 기준 | ±2% 정확도 |
| 충진 온도 | 4~6°C | 콜드체인 유지 |
| 실링 온도 | 150~180°C | 열 실링 기준 |
| 보관 온도 | 2~6°C | 출고 시까지 |
안전 수칙
개인 안전
| 안전 조치 | 요구 사항 |
|---|---|
| 보호복 | 청결한 작업복, 위생모, 장갑 착용 |
| 손 세척 | 장비 취급 전 손 세척 |
| 신발 | 살균 처리된 미끄럼 방지 신발 착용 |
| 건강 상태 | 개방형 상처 또는 질병 없을 것 |
장비 안전
| 안전 조치 | 요구 사항 |
|---|---|
| Lockout/Tagout | 정비 전 전원 차단 |
| 고온 표면 | 취급 전 장비가 식을 때까지 대기 |
| 화학물질 취급 | 세척용 화학약품 취급 시 장갑 착용 |
| 전기 안전 | 배전반 근처에 물기 차단 |
식품 안전
| 주의사항 | 요구사항 |
|---|---|
| 온도 관리 | 모든 온도 모니터링 및 기록 |
| 세척 일정 | 배치 후 CIP 프로토콜 준수 |
| 교차 오염 | 원료 및 가공 구역 분리 |
| 기록 유지 | 모든 생산 변수 문서화 |
일일 작업 점검표
| 작업 | 빈도 | 소요 시간 |
|---|---|---|
| 장비 점검 | 작업 시작 전 | 15분 |
| CIP 세척 | 배치 후 | 30~60분 |
| 온도 확인 | 2시간마다 | 5분 |
| pH 테스트 | 발효 중 | 매시간 |
| 품질 검사 | 충진 후 | 10분 |
| 작업 종료 세척 | 교대 종료 시 | 60분 |
결론
소규모 요구르트 생산 라인을 운영하려면 세심한 주의, 적절한 온도 관리, 그리고 엄격한 위생 관행이 필요합니다. 이 단계별 가이드를 따르면 식품 안전 기준을 유지하면서 일관되게 고품질의 요구르트를 생산할 수 있습니다. 장기적인 운영 성공을 위해서는 정기적인 교육, 문서화, 그리고 예방적 유지보수가 핵심입니다.
Shuliy Machinery에 문의하시면 요구르트 생산 라인에 대한 종합적인 운영자 교육 프로그램과 기술 지원을 받으실 수 있습니다.