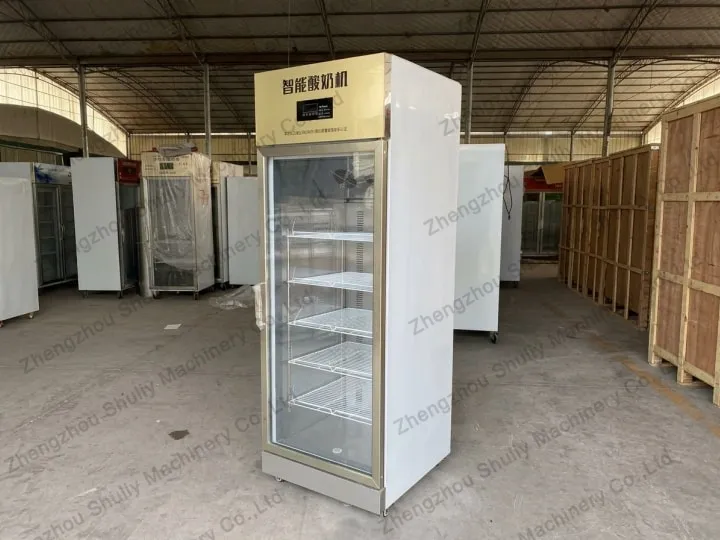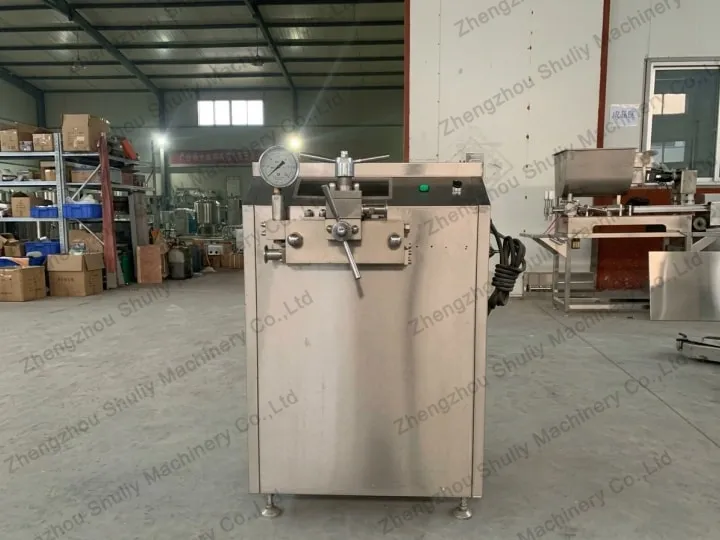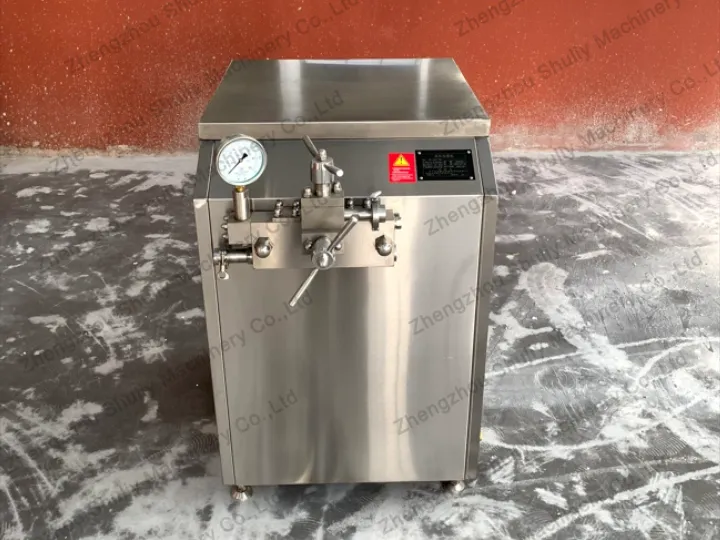
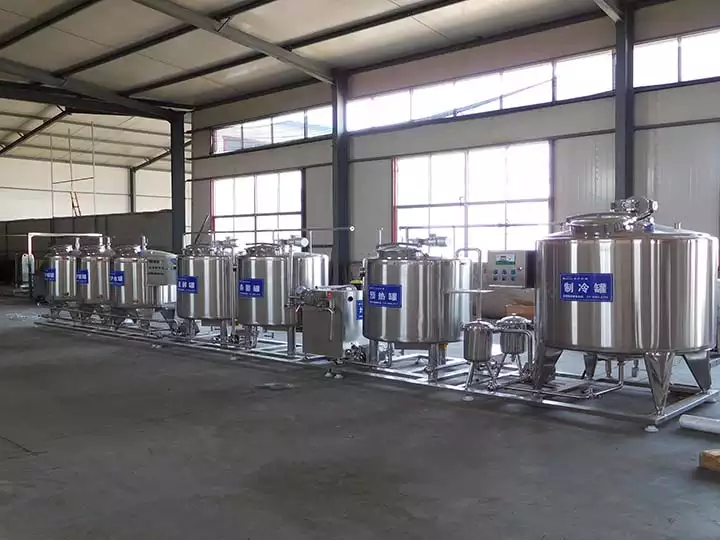
運転前にsmall yogurt production line、必ず装置の取扱説明書と安全手順を熟知し理解してください。この包括的なステップバイステップガイドでは、生乳の受け入れから最終製品の包装に至るまでの全操作工程を、詳細なパラメータと安全上の注意事項とともに説明します。
小規模ヨーグルト生産ラインの基本工程
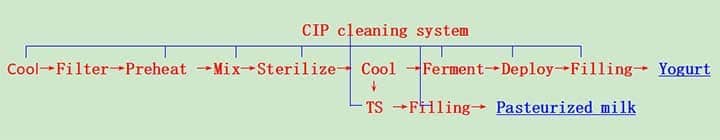
ヨーグルトの基本的な製造工程は以下の順序で行われます:
生乳貯蔵 → ろ過 → 予備加熱 → 均質化 → 殺菌 → 冷却 → 接種 → 発酵 → 充填 → 冷蔵保管
各工程では、製品品質を一定に保つために、特定の温度管理、時間管理、および装置操作が必要です。
小規模ヨーグルト生産ラインの設備一覧
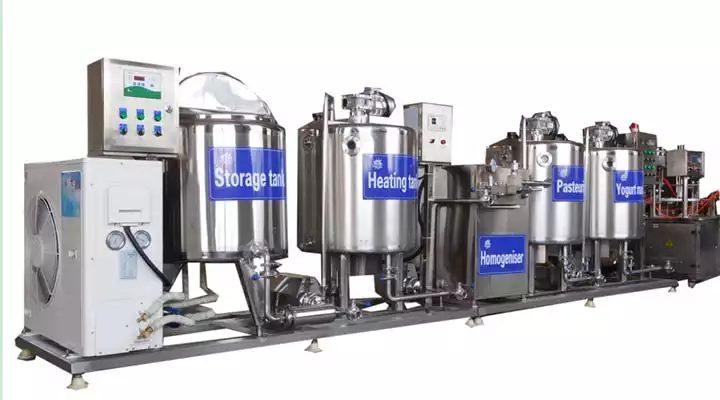
完全な小規模ヨーグルト生産ライン(日産200~500L)には、以下の設備が含まれます:
| 設備 | 機能 | 能力 | 主要パラメータ |
|---|---|---|---|
| 生乳冷却タンク | 貯蔵と冷却 | 200~500L | 4℃維持 |
| 単式/複式フィルター | 不純物除去 | 100メッシュ | 流量:500~1000L/時 |
| ミルクポンプ | 工程間のミルク移送 | 1~3m³/時 | 食品グレードのステンレス鋼 |
| 予熱タンク | ミルクを処理温度まで加温 | 200~500L | 40~50℃、20分 |
| ホモジナイザー | 脂肪球の破砕 | 300L/時 | 150~250bar、60~70℃ |
| 殺菌タンク | 安全性のための加熱処理 | 200~500L | 85℃、30分 |
| 発酵タンク | 培養インキュベーション | 200~500L | 42℃、6~8時間 |
| 充填機 | ヨーグルトの包装 | 500~1000カップ/時 | 自動または半自動 |
| CIP洗浄システム | 自動洗浄 | ラインに適合 | 80~90℃、薬液注入 |
ヨーグルト製造工程のステップバイステップ
ステップ1:生乳の受け入れと保管
目的:生乳を適切な温度で受け入れ、保管する
操作手順:
- 品質検査:受け入れた生乳の温度(10℃未満)、酸度(pH 6.6~6.8)、抗生物質残留を検査する
- タンクへの移送:ステンレス製ミルクポンプを使用し、生乳を冷却タンクに移送します。
- 4℃まで冷却:冷却システムを作動させ、処理開始まで生乳を4℃に維持します。
- データ記録:乳量、温度、供給元、検査結果を記録します。
主要パラメータ:
| パラメータ | 基準値 | 範囲外の場合の対応 |
|---|---|---|
| 温度 | 到着時10℃未満 | 10℃超の場合は受入拒否 |
| 保管温度 | 4℃ | 冷却システムを調整 |
| pH | 6.6~6.8 | 変敗検査を実施 |
| 抗生物質検査 | 陰性 | 陽性の場合は受入拒否 |
ステップ2:ろ過
目的:生乳から夾雑物や異物を除去します。
操作手順:
- フィルタの準備:清浄な100メッシュのフィルタエレメントを取り付けます。
- ポンプ起動:ミルクポンプを低速で起動します。
- 流量監視:フィルタを安定した流量が通過していることを確認します。
- フィルタ確認:バッチごとにフィルタエレメントを点検します。
- 洗浄/交換:目詰まりした場合はフィルタを洗浄または交換します。
主要パラメータ:
| パラメータ | 標準値 |
|---|---|
| フィルターメッシュサイズ | 100メッシュ(150μm) |
| 流量 | 500~1000L/h |
| フィルター洗浄 | バッチごと |
| フィルター交換 | 毎週、または破損時 |
ステップ3:予熱
目的:均質化に最適な温度まで牛乳を加温する
操作手順:
- 牛乳の移送:ろ過した牛乳を予熱タンクに送る
- 温度設定:加熱システムを40~50℃に調整する
- 保持時間:その温度を20分間維持する
- 監視:5分ごとに温度を確認する
- 次工程の準備:均質機の準備ができていることを確認する
主要パラメータ:
| パラメータ | 標準値 | 備考 |
|---|---|---|
| 温度 | 40~50℃ | 均質化に最適 |
| 保持時間 | 20分 | 均一な加熱を確保 |
| 撹拌 | 連続 | ホットスポットの防止 |
ステップ4:均質化
目的:脂肪球を微細化し、滑らかで均一なテクスチャーを実現
操作手順:
- ホモジナイザーの予熱:牛乳温度を60~70℃に確保
- 圧力設定:ホモジナイズ圧力を150~250 barに調整
- 機械起動:ホモジナイザーを低速で始動
- 監視:圧力計と牛乳温度を確認
- バッチ処理:全バッチをホモジナイザーに通す(300Lの場合、約1時間)
- 洗浄:使用後は温水でシステムをフラッシュ
主要パラメータ:
| パラメータ | 標準値 | 影響 |
|---|---|---|
| 温度 | 60~70℃ | 低温では効率が低下 |
| 圧力 | 150~250 bar | 高圧=より細かいテクスチャー |
| 処理時間 | 300Lあたり約1時間 | 容量に依存 |
ステップ5:殺菌(滅菌)
目的:有益な特性を維持しながら病原菌を除去する
操作手順:
- ミルク移送:均質化したミルクを殺菌タンクに移送します。
- 85℃まで加熱:加熱システムを作動させます(350#熱媒油または温水)。
- 温度保持:85℃で30分間維持します。
- 監視:5分ごとに温度を確認します。
- 記録:時間、温度、バッチ番号を記録します。
- 冷却準備:冷却システムの準備ができていることを確認します。
主要パラメータ:
| パラメータ | 標準値 | 備考 |
|---|---|---|
| 温度 | 85℃ | 標準的な殺菌温度 |
| 保持時間 | 30分 | 300Lバッチの場合 |
| 大バッチ(300L超) | 40~60分 | 量に応じて時間を調整 |
| 熱源 | 温水または熱媒油 | 設備に依存 |
ステップ6:冷却と植菌
目的:ミルクを発酵温度まで冷却し、スターターカルチャーを添加します。
操作手順:
- 冷却開始:冷水を使用して予冷します(0.3~0.5時間)。
- 45℃まで冷却:温度が42~45℃に達するまで監視します
- スターター準備:スターターカルチャーを計量します(牛乳量の2~3%)
- スターター添加:カルチャーを牛乳表面に均一に散布します
- 緩やかな撹拌:5~10分間ゆっくりと撹拌し、カルチャーを均等に分散させます
- タンク密閉:発酵タンクを密閉し、汚染を防止します
主要パラメータ:
| パラメータ | 標準値 | 備考 |
|---|---|---|
| 冷却時間 | 0.3~0.5時間 | 冷水を使用 |
| 目標温度 | 42~45℃ | スターターに最適 |
| スターター添加量 | 牛乳量の2~3% | メーカー指示に従う |
| 撹拌時間 | 5~10分 | 緩やかな撹拌 |
ステップ7:発酵
目的:スターターカルチャーが乳糖を乳酸に変換する工程
操作手順:
- 温度設定:発酵タンクを42℃に維持します
- pH監視:1時間ごとにpHを確認します(目標:4.5~4.6)
- 固さ確認:4時間後にヨーグルトのテクスチャーを観察します
- 発酵終了:pHが4.5~4.6に達した時点で停止(通常6~8時間)
- 即時冷却:温度を4~6°Cに下げ、発酵を停止
- 充填へ移送:発酵済みヨーグルトを充填機へ移送
主要パラメータ:
| パラメータ | 標準値 | 備考 |
|---|---|---|
| 温度 | 42°C | ±0.5°Cを維持 |
| 発酵時間 | 6~8時間 | スターターの活性による |
| 目標pH | 4.5~4.6 | この時点で発酵を停止 |
| 冷却温度 | 4~6°C | 過発酵を防止 |
ステップ8:充填と包装
目的:ヨーグルトを容器に充填し、出荷可能な状態にする
操作手順:
- 充填機の準備:すべての接触面を洗浄・殺菌
- 充填量の設定:充填機を目標容量(例:1カップ200g)に調整
- 容器の供給:空のカップ・ボトルをコンベヤに配置
- 充填開始:充填機を作動
- シール:充填後すぐに蓋またはフィルムシールを施す
- ラベル: 製品ラベルに製造日とロット番号を貼付
- 冷蔵保管: 充填済み製品を冷蔵室(2~6°C)に移動
主要パラメータ:
| パラメータ | 基準値 | 備考 |
|---|---|---|
| 充填量 | 製品仕様による | ±2%の精度 |
| 充填温度 | 4~6°C | コールドチェーンを維持 |
| シール温度 | 150~180°C | ヒートシール用 |
| 保管温度 | 2~6°C | 出荷まで |
安全上の注意事項
作業者の安全
| 注意事項 | 要件 |
|---|---|
| 保護衣 | 清潔なユニフォーム、ヘアネット、手袋を着用 |
| 手洗い | 装置取扱い前に手を洗浄 |
| 履物 | 消毒済みの滑り止め靴を使用 |
| 健康状態 | 傷や疾病がないこと |
装置の安全
| 注意事項 | 要件 |
|---|---|
| ロックアウト/タグアウト | メンテナンス前に電源を遮断 |
| 高温面 | 装置が冷めてから取扱い |
| 薬品取扱い | 洗浄薬品取扱い時は手袋を着用 |
| 電気安全 | 電気盤から水を遠ざける |
食品安全
| 注意事項 | 要件 |
|---|---|
| 温度管理 | すべての温度を監視・記録すること |
| 洗浄スケジュール | バッチごとにCIP手順を実施すること |
| 交差汚染 | 原料エリアと加工エリアを分離すること |
| 記録管理 | すべての生産パラメータを文書化すること |
日常運転チェックリスト
| 作業 | 頻度 | 所要時間 |
|---|---|---|
| 設備点検 | 始業前 | 15分 |
| CIP洗浄 | バッチごと | 30~60分 |
| 温度確認 | 2時間ごと | 5分 |
| pH試験 | 発酵中 | 毎時 |
| 品質チェック | 充填後 | 10分 |
| 終業時清掃 | シフト終了時 | 60分 |
まとめ
小規模ヨーグルト生産ラインの運転には、細部への注意、適切な温度管理、そして厳格な衛生慣行が求められます。このステップバイステップガイドに従うことで、食品安全基準を維持しながら、高品質なヨーグルトを安定して生産することができます。長期的な運転成功の鍵は、定期的なトレーニング、文書化、そして予防保全にあります。
ヨーグルト生産ラインの包括的なオペレーター研修プログラムと技術サポートについては、Shuliy Machineryまでお問い合わせください。