牛乳の殺菌方法:HTSTとUHTの違いを解説
安全な乳製品加工の科学 | 温度、時間、品質のトレードオフ
酪農家がヨーグルト製造に事業を多角化する場合、食品加工施設を立ち上げる起業家の場合、あるいは単に牛乳がどのようにして安全に飲めるようになるのか興味がある場合でも、牛乳の殺菌を理解することは不可欠です。このガイドでは、HTSTとUHTという2つの主要な殺菌方法について、その科学、実用的な用途、そしてビジネスに適した方法の選び方を解説します。
殺菌とは?
殺菌とは、牛乳やその他の液体食品から有害な病原微生物を除去する、制御された加熱処理プロセスです。1860年代にフランスの科学者ルイ・パスツールがワインの腐敗問題を解決するために開発したこの技術にちなんで名付けられ、現在では乳製品の安全性に関する世界的な基準となっています。
基本原則はシンプルです。病原菌を死滅させるのに十分な熱を加えつつ、製品の栄養価、風味、機能性へのダメージを最小限に抑えることです。課題は、食品安全性と製品品質の最適なバランスを見極める点にあり、そのバランスは目的の用途によって異なります。
乳製品において殺菌が重要な理由
- 公衆衛生の保護:殺菌により、サルモネラ菌、腸管出血性大腸菌O157:H7、リステリア・モノサイトゲネス、カンピロバクターなどの病原菌を99.9%除去します。
- 賞味期限の延長:処理された牛乳は、生乳に比べて冷蔵状態での保存期間が大幅に延びます。
- 安定した品質:標準化された工程により、バッチごとに予測可能な製品特性が保証されます。
- 発酵を可能にする:ヨーグルトやチーズ製造において、殺菌は有益な乳酸菌培養にとって理想的な環境を作り出します。
HTST殺菌の解説
HTST(高温短時間)殺菌は、商業的な乳製品加工において最も広く使用されている方法です。この方法では、牛乳を72~85℃で15~40秒間加熱し、病原性微生物を5-log(99.999%)低減します。
HTSTの仕組み:プロセス
- 予熱:生乳が熱交換器に入り、目標温度まで迅速に昇温されます。
- 保持:精密に設計された保持管において、牛乳は必要な保持時間、この温度に維持されます。
- 急速冷却:加熱処理された牛乳は、残存する細菌の活動を停止させるため、4℃まで急速に冷却されます。
- 無菌充填:製品は管理された条件下で、滅菌された容器に充填されます。
HTSTの利点
| メリット | 説明 |
|---|---|
| 栄養保持 | 生乳と比較して、ビタミンと酵素の90%以上が保持されます。 |
| フレッシュな風味 | 加熱臭や焦げた味が最小限で、生乳本来の風味に近い。 |
| タンパク質の品質 | ホエイプロテインが変性しにくく、ヨーグルトやチーズ製造に最適。 |
| 業界標準 | 広く認知され実績のある技術で、確立された設備が利用可能。 |
| 設備コスト | UHTシステムと比較して、適度な投資額。 |
例えば、
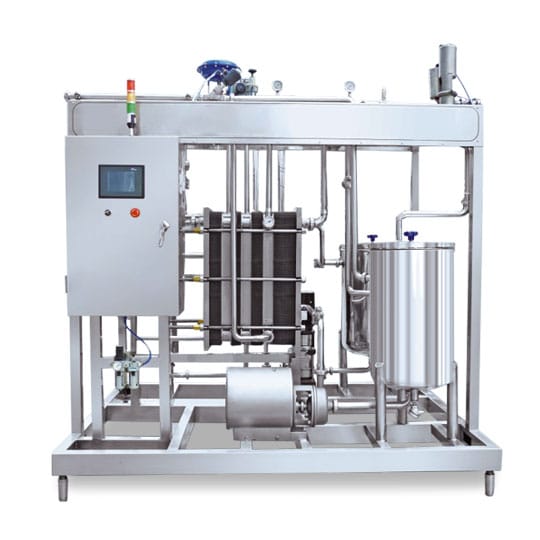
yogurt production, HTSTは、適度な加熱処理によりホエイプロテインを発酵プロセスに支障をきたさない程度に変性させ、ヨーグルトの食感を向上させるため、好ましい方法です。当社のmilk pasteurizer machinesこの原理を、精密PID温度制御(精度±0.5°C)を用いて実現し、安定した結果を保証します。UHT処理の解説
UHT(超高温)処理は、商業的な乳製品加工において最も過酷な熱処理です。この方法では、牛乳を135~150℃でわずか2~5秒間加熱し、業界で「商業的無菌状態」と呼ばれる状態を実現します。
UHTの仕組み:直接法と間接法
直接UHT法
牛乳に直接蒸気を注入し、ミリ秒単位で超急速加熱を実現します。この方法では、乳糖のカラメル化により、やや甘みのある風味が生まれます。
間接UHT法
牛乳は熱交換器(プレート式またはチューブ式)を通過し、蒸気と直接接触しません。この方法では、最終製品の成分をより精密に制御できます。
UHTの利点
| メリット | 説明 |
|---|---|
| 賞味期限の延長 | 常温で6~9ヶ月。コールドチェーン不要での流通に最適 |
| 商業的無菌性 | すべての栄養型細菌と芽胞を死滅。開封前は冷蔵不要 |
| グローバルな流通 | 低温貯蔵設備が限られた地域への輸出が可能 |
| 廃棄ロスの削減 | 長期保存によりサプライチェーン全体での製品劣化を最小化 |
| 生産効率 | 連続処理により大量生産が可能 |
HTSTとUHTの主な違い
| 項目 | HTST殺菌 | UHT処理 |
|---|---|---|
| 温度 | 72~85℃ | 135~150℃ |
| 処理時間 | 15~40秒 | 2~5秒 |
| 保存期間 | 7~21日(要冷蔵) | 6~9か月(常温) |
| 栄養保持率 | 高い(ビタミン90%以上保持) | 中程度(ビタミン70~80%) |
| 風味特性 | フレッシュで自然な味わい | やや加熱したキャラメル様の風味 |
| タンパク質機能性 | 発酵に適した状態を保持 | 大幅に変性 |
| 保管条件 | コールドチェーン(0~4℃) | 常温(開封前) |
| 設備投資額 | 8,000~50,000米ドル | 50,000~500,000米ドル以上 |
| 最適な用途 | フレッシュ乳製品、ヨーグルト、チーズ、地元流通 | 長距離輸送、輸出、長期保存製品 |
自社に適した方式はどちらか
HTSTとUHTの選択は、貴社のオペレーションに固有のいくつかの要因によって決まります。以下のシナリオをご検討ください。
HTSTが適しているケース
- ヨーグルトや発酵乳製品の製造:中程度の加熱により、スターターカルチャーに必要なタンパク質の機能性が維持されます。
- 地元または地域内での販売:流通経路が迅速であれば、賞味期限が短くても問題ありません。
- 栄養価の重視:ビタミン保持率が高く、フレッシュな風味が健康志向の消費者にアピールします。
- 限られた資金での運営:設備投資が少なく、処理工程もシンプルです。
- プレミアムまたは高級市場への対応:「フレッシュ」表示の乳製品を好む消費者が増えています。
UHT殺菌を選ぶべきケース:
- 遠隔地や熱帯市場への配送:常温保存が可能なため、高額なコールドチェーンが不要です。
- 乳製品の国際輸出:長期保存が可能なため、輸送や通関の遅延に対応できます。
- 機関購入者向けの常温保存可能な牛乳の製造:学校、病院、軍隊施設などではUHT殺菌乳が求められることが多いです。
- 鮮度よりも生産量の優先:連続処理により高いスループットを実現します。
- 電力供給が不安定な地域での操業:継続的な冷蔵がなくても製品の安全性が保たれます。
ほとんどの場合において
small to medium yogurt production lines, HTST殺菌は合理的な選択です。食品安全性、栄養品質、装置の手頃な価格の適切なバランスを提供し、ヨーグルト発酵を成功させるための基盤を整えます。commercial yogurt machine.温度と時間の科学
殺菌における温度と時間の関係は、確立された原理に従います。すなわち、高温ほど短い処理時間で同等の微生物死滅効果が得られます。これこそが、HTSTとUHTが異なる経路で同じ安全性を達成できる理由です。
熱死滅時間曲線
各微生物には固有の熱死滅時間、すなわち特定の温度で所定の菌数減少を達成するのに必要な時間が存在します。牛乳において最も耐熱性が懸念される病原体はQ熱の原因菌であるCoxiella burnetii(コクシエラ・バーネッティ)であり、完全に死滅させるには60℃で30分間の加熱が必要です。HTSTおよびUHTのプロトコルは、この要件を十分な安全率をもって上回るよう設計されています。
品質への影響:温度が重要な理由
- ホエイプロテインの変性:70℃以上の温度でホエイプロテイン(特にβ-ラクトグロブリン)が変性し始め、ヨーグルトの食感やチーズの収量に影響を及ぼします。
- 乳糖の分解:UHT温度では乳糖がグルコースとガラクトースに分解され、わずかに甘みが増す可能性があります。
- ビタミン損失:ビタミンCおよびB群ビタミンは熱に弱く、UHT処理ではビタミン保持率の低下が大きくなります。
- メイラード反応:過度の加熱は褐変反応を促進し、UHT乳特有の色と風味の原因となります。
ヨーグルト製造における殺菌の重要な役割
ヨーグルト製造において、殺菌は微生物学的安全性を超えた複数の重要な機能を果たします。
- タンパク質改質:制御された加熱によりホエイプロテインが変性し、発酵中により強固なゲルネットワークを形成できるようになります。
- 酸素除去:加熱中に溶存酸素が追い出され、ヨーグルト菌にとって好適な嫌気的環境が作られます。
- 栄養素の遊離:熱によりビタミンやミネラルが細菌の増殖に利用されやすい形になります。
- 芽胞の破壊:発酵中や保存中に発芽して腐敗の原因となる細菌芽胞を除去します。
殺菌後、
homogenizationは、脂肪球のサイズを小さくしてクリームの分離を防ぎ、最終的なヨーグルト製品のより滑らかな食感を生み出すためによく適用されます。FAQ:HTSTとUHTに関するよくあるご質問
殺菌ですべての細菌は死滅しますか?
殺菌処理により、病原菌の99.9%が除去され、食品科学で「5-log低減」と呼ばれる効果が得られます。一部の耐熱性細菌や芽胞は生存しますが、これらは通常有害ではなく、ヨーグルトの培養に寄与することもあります。残存する微生物は、冷蔵保存と発酵中に生成される酸性環境によって制御されます。
ヨーグルト製造にはどちらの方法が適していますか?
ヨーグルト製造にはHTST殺菌が優れています。適度な温度によりホエイタンパク質の機能性が維持され、適切なヨーグルトのテクスチャーとゲル構造を得るために不可欠です。UHT処理ではタンパク質が変性しすぎるため、発酵特性が低下し、質感が劣ります。ほとんどの市販ヨーグルトメーカーは、高品質なヨーグルトの基盤としてHTSTまたはバット殺菌を採用しています。
UHT牛乳の味が異なるのはなぜですか?
UHT牛乳は、高温下でのアミノ酸と糖のメイラード反応により、わずかに「加熱された」または「カラメル化した」風味が生じます。さらに、乳糖がグルコースとガラクトースに分解されることで甘みが増します。この風味を好む消費者もいれば、HTST殺菌牛乳のよりフレッシュな味わいを好む消費者もいます。
HTST装置でUHT品質の牛乳を製造できますか?
いいえ、HTSTとUHTでは、それぞれの温度・時間条件に合わせた根本的に異なる設備が必要です。HTSTシステムではUHTの温度に到達できず、UHTシステムではHTST用途では牛乳を過剰に処理してしまう圧力と温度で動作します。主要な製品と市場の要件に基づいて設備を選定してください。
運転コストの違いは何ですか?
HTSTシステムは一般的に低温で運転するためエネルギー消費が少ないものの、継続的な冷蔵が必要です。UHTシステムは蒸気生成と無菌包装により多くのエネルギーを消費しますが、コールドチェーンコストが不要になります。小規模運用ではHTSTの方が経済的に優れていることが多く、大規模な輸出志向の生産では、UHTの流通面での利点が高い処理コストを上回る可能性があります。
関連製品
牛乳殺菌機
ヨーグルトおよび乳製品加工向けHTST殺菌設備。容量200L~5000L、精密温度制御対応。
ヨーグルト製造ライン
生乳からパック詰めヨーグルトまでを一貫対応するターンキーソリューション。200L~5000Lの日産能力、殺菌工程を内蔵。
ヨーグルト発酵タンク
温度管理された発酵タンクで、安定したヨーグルト製造を実現。シングルチャンバーおよびダブルチャンバー構成に対応。