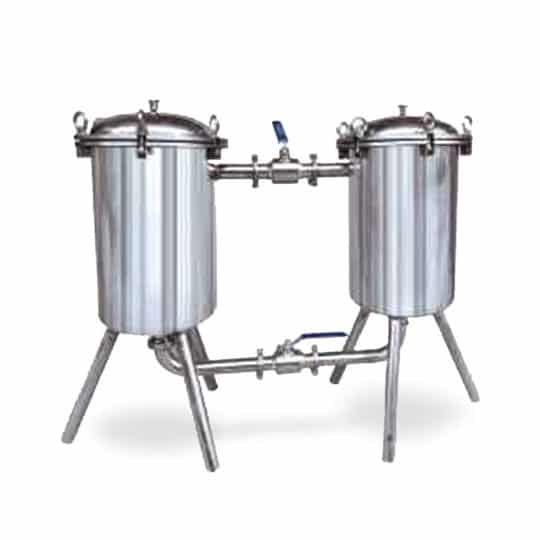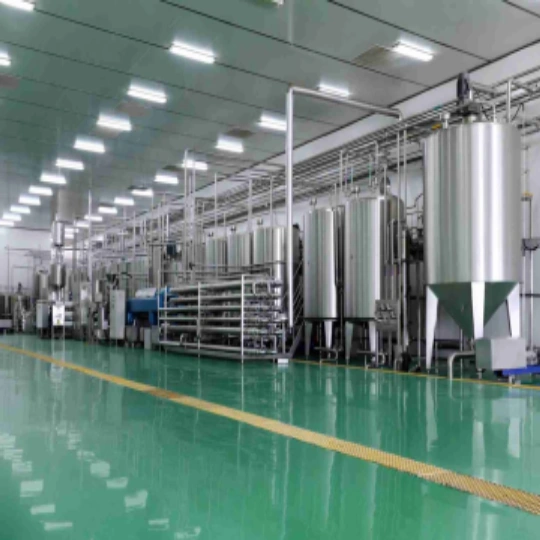
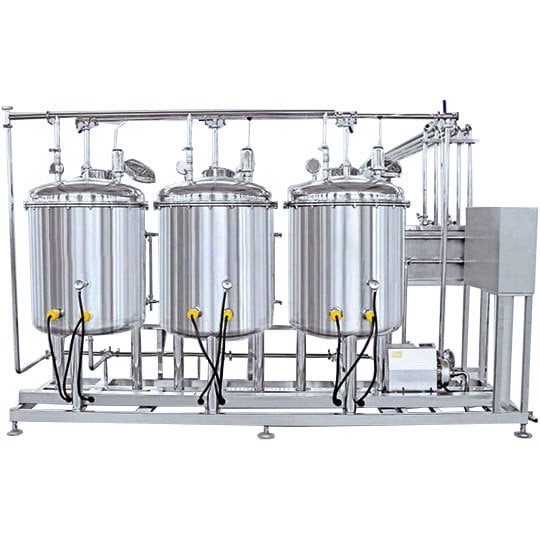
El sistema de limpieza CIP, que significa Clean-in-Place (Limpieza en el Lugar), es una solución de limpieza automatizada esencial para plantas procesadoras de lácteos y alimentos. Este equipo sofisticado permite la limpieza y sanitización completa de tanques de proceso, tuberías e interiores de equipos sin necesidad de desmontaje. Para las instalaciones de producción de yogur, donde la higiene es primordial para la seguridad y calidad del producto, el sistema CIP representa una inversión crítica que garantiza estándares de saneamiento consistentes, reduciendo drásticamente el tiempo de mano de obra y el consumo de soluciones de limpieza en comparación con los métodos manuales.
Limpieza Automatizada: Menos de 30 minutos | Reducción de Mano de Obra: 70-80% | Sistema de 3 Tanques | Construcción en Acero Inoxidable SUS 304 | Eficiencia Energética
¿Qué es un Sistema de Limpieza CIP?
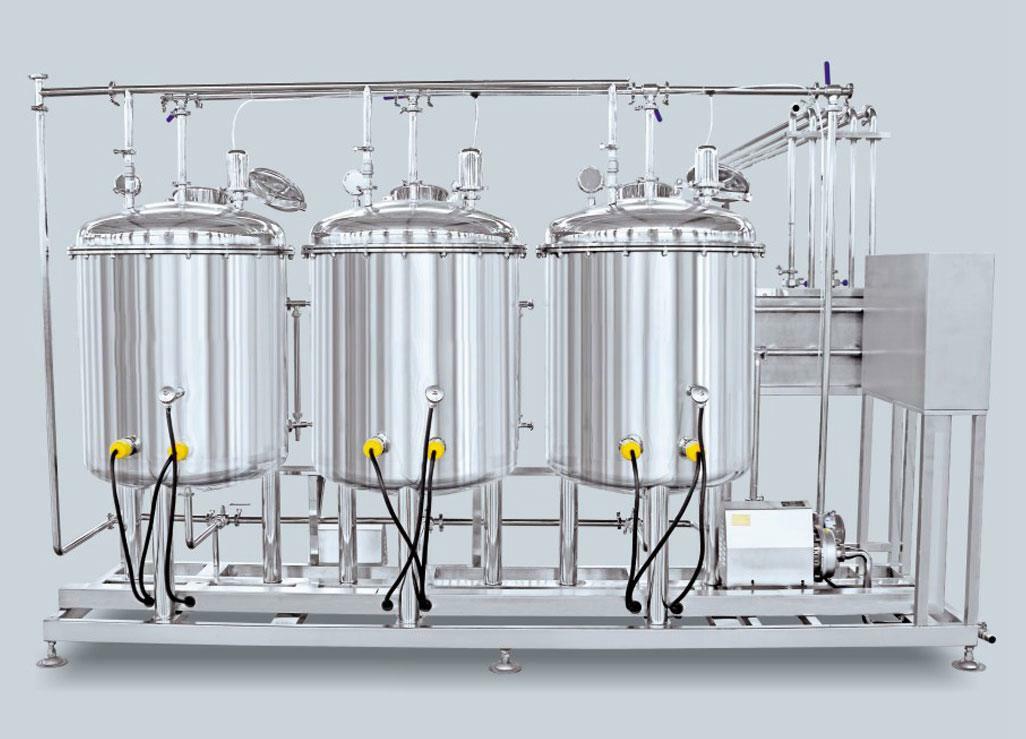
La tecnología CIP (Clean-in-Place) es un método para limpiar las superficies interiores de tuberías, depósitos, equipos de proceso y accesorios sin necesidad de desmontar ni mover el equipo. Este enfoque automatizado hace circular soluciones de limpieza a través del equipo de producción utilizando las mismas vías que el producto, garantizando una limpieza profunda de todas las superficies de contacto, manteniendo la integridad del equipo de proceso y del entorno circundante.
El sistema de limpieza in situ (CIP) calienta el líquido de limpieza o el agua almacenados en tanques designados a través de un intercambiador de calor. Cuando se alcanzan los requisitos del proceso de limpieza —es decir, la temperatura y concentración química correctas—, el agua ácida, el agua alcalina y el agua caliente almacenadas en tanques separados se hacen circular secuencialmente mediante bombas a través de la red de tuberías de limpieza.
¿Por qué es esencial la limpieza CIP en la producción de yogur?
Las plantas comerciales de procesamiento de yogur están compuestas por numerosos tanques, tuberías y equipos de procesamiento complejos. Después de cada lote de producción, los residuos de leche y yogur permanecen en los tubos de transporte y los tanques de procesamiento. Si estos residuos no se eliminan por completo, se convierten en caldo de cultivo para bacterias dañinas que pueden contaminar los lotes de producción posteriores.
Limpieza CIP manual vs. automatizada: una comparación crítica
| Factor | Limpieza manual | CIP automatizado | Mejora |
|---|---|---|---|
| Tiempo de limpieza | 2-4 horas | 20-40 minutos | 80-85% más rápido |
| Mano de obra requerida | 2-3 operarios | 1 operario | 70% de reducción |
| Consumo de agua | 500-800L/ciclo | 200-400L/ciclo | 50% de reducción |
| Consumo de químicos | Variable | Dosificación precisa | 30% de reducción |
| Consistencia | Dependiente del operario | 100% consistente | Calidad garantizada |
| Desgaste del equipo | Manejo brusco | Suave y controlado | Vida útil prolongada |
La ciencia detrás de la limpieza CIP
Comprender la ciencia ayuda a optimizar los protocolos de limpieza:
Cuatro parámetros críticos
| Factor | Rango típico | Efecto de la desviación |
|---|---|---|
| Tipo de químico | NaOH, HNO3, detergentes | Agente incorrecto = mala eliminación de suciedad |
| Concentración | 0,5-2,0% | Demasiado baja = ineficaz; demasiado alta = desperdicio |
| Temperatura | 60-80 °C | Demasiado baja = lenta; demasiado alta = desnaturalización de proteínas |
| Caudal | 1,5-3,0 m/s | Demasiado bajo = cobertura deficiente |
Reacciones químicas
Limpieza alcalina (NaOH):
- Saponificación: Convierte las grasas en jabones
- Hidrólisis: Descompone las proteínas
- Emulsificación: Suspende las grasas en la solución
Limpieza ácida (HNO3):
- Disuelve la incrustación mineral (piedra de leche)
- Elimina depósitos de óxido y herrumbre
- Proporciona efecto bacteriostático
Estructura principal del sistema de limpieza de las máquinas de yogur
| Componente | Función | Especificación clave |
|---|---|---|
| Tanque alcalino | Almacena solución de NaOH | 200-1000L |
| Tanque ácido | Almacena solución de HNO3 | 200-1000L |
| Tanque de agua caliente | Almacena agua de enjuague | 300-1500L |
| Intercambiador de calor | Calienta las soluciones | Vapor o eléctrico |
| Bomba de proceso | Circula las soluciones | 2-5 kW, 1.5-3.0 m/s |
| Sistema de control | Automatiza el ciclo | PLC con pantalla táctil |
| Bolas de pulverización | Distribuye la solución | Cobertura de 360 grados |
Configuraciones del sistema
| Configuración | Ideal para |
|---|---|
| Sistema dividido | Múltiples zonas de limpieza |
| Sistema integrado | Línea de producción única |
| Sistema móvil | Múltiples equipos |
El proceso de limpieza: paso a paso
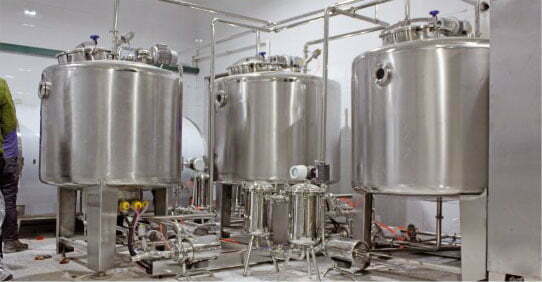
Ciclo CIP completo
| Paso | Duración | Temperatura | Químico | Propósito |
|---|---|---|---|---|
| 1. Preenjuague | 3-5 min | 40-50 °C | Ninguno | Eliminar residuos sueltos |
| 2. Lavado alcalino | 8-15 min | 65-80 °C | 1-2 % NaOH | Eliminar grasas/proteínas |
| 3. Enjuague intermedio | 3-5 min | 40-50 °C | Ninguno | Eliminar residuos alcalinos |
| 4. Lavado ácido | 6-10 min | 60-70 °C | 0,5-1,5 % HNO3 | Eliminar minerales/incrustaciones |
| 5. Enjuague final | 3-5 min | Ambiente | Ninguno | Eliminar restos de ácido |
| 6. Sanitización | 2-3 min | Ambiente | 50-100 ppm Cl | Reducción microbiana |
| Total | 25-43 min |
Shuliy frente a la competencia: comparativa técnica
| Característica | CIP Shuliy | Competidor típico |
|---|---|---|
| Grosor del tanque | SUS 304 (2,5 mm) | 1,5-2 mm |
| Aislamiento | 50 mm de lana de roca | 25 mm estándar |
| Tiempo de calentamiento | 20-30 min | 40-60 min |
| Eficiencia de la bomba | IE3 premium | IE2 estándar |
| Tiempo de ciclo | 25-35 min | 35-50 min |
| Consumo de agua | 200-400 L/ciclo | 400-600 L/ciclo |
| Garantía | 2 años | 1 año |
Aplicaciones de los sistemas CIP
| Industria | Aplicaciones |
|---|---|
| Láctea | Producción de yogur, procesamiento de leche, plantas queseras |
| Bebidas | Jugos, refrescos, cerveza, vino |
| Alimentaria | Salsas, sopas, comidas preparadas |
| Farmacéutica | Fabricación de API, soluciones estériles |
| Cosmética | Crema, lociones, jabones líquidos |
Plan de Mantenimiento
Controles Diarios
- Verificar niveles de solución
- Inspeccionar fugas
- Confirmar lecturas de temperatura
- Asegurar concentraciones químicas adecuadas
Inspección Semanal
- Examinar bolas de rociado por obstrucciones
- Inspeccionar sellos y juntas
- Revisar rendimiento de la bomba y caudales
Mantenimiento Mensual
- Calibrar sensores de temperatura
- Inspeccionar y limpiar tanques de solución
- Revisar bombas dosificadoras de químicos
Servicio Trimestral
- Inspección integral del sistema
- Mantenimiento de válvulas
- Revisión de accesorios de tubería
- Limpieza profunda del tanque
Guía de solución de problemas
| Problema | Causa posible | Solución |
|---|---|---|
| Resultados de limpieza deficientes | Temperatura baja | Verifique el sistema de calefacción, aumente el punto de consigna |
| Formación de espuma | Soluciones contaminadas | Drene y reemplace las soluciones |
| La bomba no genera presión | Fuga de aire, sello desgastado | Revise los sellos, cebe la bomba |
| Drenaje incompleto | Tubería obstruida, pendiente insuficiente | Despeje la obstrucción, ajuste la pendiente |
| Olor químico | Soluciones viejas | Reemplace según el programa |
Análisis de retorno de inversión (ROI)
| Factor | Limpieza manual | Sistema CIP | Ahorro anual |
|---|---|---|---|
| Costo de mano de obra | $30,000/año | $6,000/año | $24,000 |
| Consumo de agua | 50,000L/año | 25,000L/año | $2,500 |
| Costo de químicos | $8,000/año | $5,600/año | $2,400 |
| Tiempo de producción perdido | 400 horas/año | 100 horas/año | 300 horas |
| Total anual | $28,900 |
Inversión en equipo: $15,000-40,000 Período de recuperación: 6-18 meses
Productos relacionados
Para soluciones completas de procesamiento lácteo:
- Yogurt Production Line- Sistema de producción completo Milk Pasteurizer Machine- Requiere limpieza CIP regularYogurt Fermentation Maker- Equipos de fermentaciónAutomatic Yogurt Filling Machine- Equipos de embalaje