Cómo funciona la pasteurización de la leche: HTST vs UHT explicado
La ciencia detrás del procesamiento seguro de lácteos | Temperatura, tiempo y compromisos de calidad
Ya sea que seas un ganadero que se diversifica hacia la producción de yogur, un emprendedor que construye una planta de procesamiento de alimentos, o simplemente sientas curiosidad por cómo la leche se vuelve segura para el consumo, entender la pasteurización de la leche es esencial. Esta guía desglosa los dos métodos de pasteurización dominantes —HTST y UHT— explicando la ciencia, las aplicaciones prácticas y cómo elegir el enfoque adecuado para tu negocio.
¿Qué es la pasteurización?
La pasteurización es un proceso controlado de tratamiento térmico que elimina microorganismos patógenos dañinos de la leche y otros alimentos líquidos. Nombrada en honor al científico francés Louis Pasteur, quien desarrolló la técnica en la década de 1860 para resolver problemas de deterioro del vino, este método se ha convertido en el estándar global para la seguridad de los lácteos.
El principio fundamental es sencillo: aplicar suficiente calor para eliminar las bacterias patógenas, minimizando al mismo tiempo el daño a la calidad nutricional, el sabor y las propiedades funcionales del producto. El desafío radica en encontrar el equilibrio preciso entre la seguridad alimentaria y la calidad del producto, un equilibrio que varía según la aplicación deseada.
Por qué la pasteurización es importante para los productos lácteos
- Protección de la salud pública: La pasteurización elimina el 99,9 % de las bacterias patógenas, incluyendo Salmonella, E. coli O157:H7, Listeria monocytogenes y Campylobacter
- Vida útil prolongada: La leche tratada dura significativamente más que la leche cruda en refrigeración
- Calidad constante: El proceso estandarizado garantiza características predecibles del producto lote tras lote
- Permite la fermentación: Para la producción de yogur y queso, la pasteurización crea el entorno ideal para los cultivos bacterianos beneficiosos
Pasteurización HTST explicada
La pasteurización HTST (alta temperatura y corto tiempo) es el método más utilizado en el procesamiento comercial de lácteos. Este enfoque calienta la leche a 72-85 °C (161-185 °F) durante 15-40 segundos, logrando una reducción de 5 logaritmos en microorganismos patógenos.
Cómo funciona la HTST: El proceso
- Precalentamiento: La leche cruda ingresa a un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Retención: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche tratada térmicamente se enfría rápidamente a 4 °C (39 °F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasa en contenedores estériles bajo condiciones controladas
Ventajas del HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Se conserva más del 90 % de vitaminas y enzimas en comparación con la leche cruda |
| Sabor fresco | Sabor mínimo a cocido o escaldado; más cercano al sabor original de la leche |
| Calidad de la proteína | Las proteínas del suero permanecen funcionales; ideal para la elaboración de yogur y queso |
| Estándar de la industria | Tecnología ampliamente conocida y probada con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con los sistemas UHT |
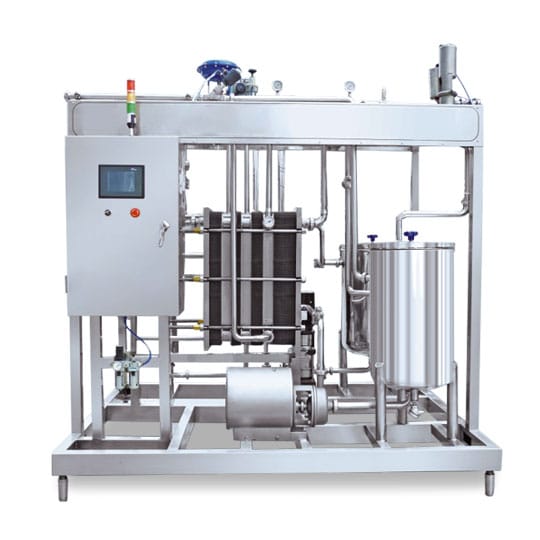
Parayogurt production, HTST es el método preferido porque el tratamiento térmico moderado desnaturaliza las proteínas del suero lo suficiente para mejorar la textura del yogur sin comprometer el proceso de fermentación. Nuestromilk pasteurizer machinesimplementar este principio mediante un control PID de temperatura de precisión (exactitud de ±0,5 °C) para garantizar resultados consistentes.
Procesamiento UHT explicado
El procesado UHT (Ultra-Alta Temperatura) representa el tratamiento térmico más agresivo en el procesado comercial de productos lácteos. Este método calienta la leche a 135-150 °C (275-302 °F) durante solo 2-5 segundos, logrando lo que la industria denomina «esterilidad comercial».
Cómo funciona el UHT: métodos directo e indirecto
UHT directo
Se inyecta vapor directamente en la leche, logrando un calentamiento ultrarápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (de placas o tubular) sin contacto directo con el vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Se destruyen todas las bacterias vegetativas y esporas; no requiere refrigeración antes de abrir |
| Distribución global | Permite la exportación a regiones con infraestructura de refrigeración limitada |
| Reducción de desperdicios | La larga vida útil minimiza el deterioro del producto en toda la cadena de suministro |
| Eficiencia productiva | El procesamiento continuo permite una producción de alto volumen |
HTST vs UHT: Diferencias clave
| Aspecto | Pasteurización HTST | Procesado UHT |
|---|---|---|
| Temperatura | 72-85 °C (161-185 °F) | 135-150 °C (275-302 °F) |
| Tiempo de procesado | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alta (más del 90 % de vitaminas conservadas) | Moderada (70-80 % de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Ligeras notas a caramelo cocido |
| Funcionalidad proteica | Conservada para fermentación | Extensamente desnaturalizada |
| Requisitos de almacenamiento | Cadena de frío (0-4 °C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8 000 - $50 000 | $50 000 - $500 000+ |
| Aplicaciones ideales | Lácteos frescos, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de larga vida útil |
¿Qué método es el adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elija HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado conserva la funcionalidad de las proteínas necesaria para los cultivos bacterianos
- Venta local o regional: La vida útil corta es aceptable cuando los canales de distribución son rápidos
- Priorización de la calidad nutricional: La mayor retención de vitaminas y el sabor fresco atraen a consumidores preocupados por la salud
- Operación con capital limitado: Menor inversión en equipos y requisitos de procesamiento más simples
- Abastecimiento de mercados premium o artesanales: Los consumidores prefieren cada vez más los productos lácteos etiquetados como "frescos"
Elija UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento a temperatura ambiente elimina los costosos requisitos de cadena de frío
- Exportación internacional de productos lácteos: La larga vida útil se adapta a los retrasos de envío y aduaneros
- Producción de leche estable en anaquel para compradores institucionales: Escuelas, hospitales e instalaciones militares a menudo requieren UHT
- Priorización del volumen de producción sobre la frescura: El procesamiento continuo permite un alto rendimiento
- Operación en regiones con electricidad poco fiable: Los productos se mantienen seguros sin refrigeración continua
Para la mayoría de las
small to medium yogurt production lines, la pasteurización HTST es la opción lógica. Ofrece el equilibrio adecuado entre seguridad alimentaria, calidad nutricional y asequibilidad del equipo, al mismo tiempo que sienta las bases para una fermentación exitosa de yogur con sucommercial yogurt machine.La ciencia detrás de la temperatura y el tiempo
La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso tanto el HTST como el UHT pueden alcanzar el mismo resultado de seguridad a través de diferentes vías.
Curvas de tiempo de muerte térmica
Cada microorganismo tiene un tiempo de muerte térmica característico: el tiempo necesario a una temperatura específica para lograr una reducción determinada de la población. El patógeno más resistente al calor de interés en la leche es Coxiella burnetii, el agente causante de la fiebre Q, que requiere 60°C durante 30 minutos para su destrucción completa. Los protocolos HTST y UHT están diseñados para superar este requisito con un amplio margen de seguridad.
Impacto en la calidad: por qué la temperatura importa
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70 °C, las proteínas del suero (especialmente la β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento quesero.
- Degradación de lactosa: Las temperaturas UHT pueden provocar la descomposición de la lactosa en glucosa y galactosa, lo que potencialmente genera un sabor ligeramente más dulce.
- Pérdida de vitaminas: La vitamina C y las del grupo B son sensibles al calor; el procesamiento UHT provoca mayores pérdidas de retención vitamínica.
- Reacción de Maillard: El calor extremo promueve reacciones de pardeamiento, contribuyendo al color y sabor característicos de la leche UHT.
Para la producción de yogur: el papel fundamental de la pasteurización
En la producción de yogur, la pasteurización cumple múltiples funciones críticas más allá de la seguridad microbiológica:
- Modificación de proteínas: El calentamiento controlado despliega las proteínas del suero, permitiéndoles formar una red de gel más firme durante la fermentación.
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur.
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano.
- Destrucción de esporas: Elimina las esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o el almacenamiento.
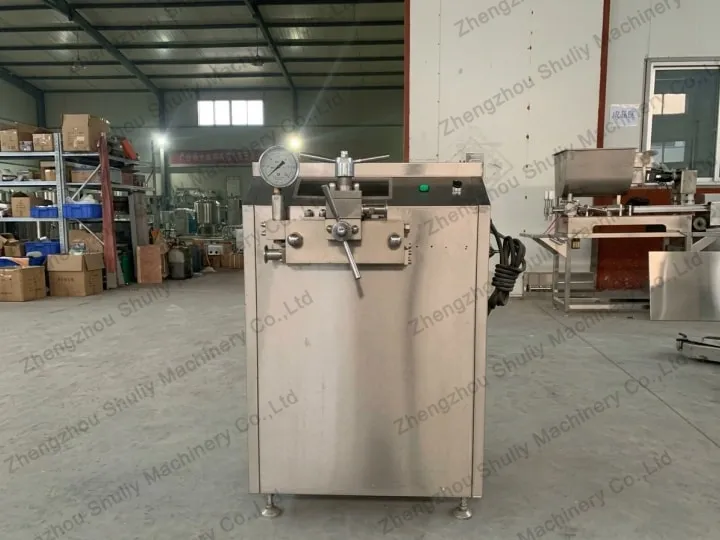
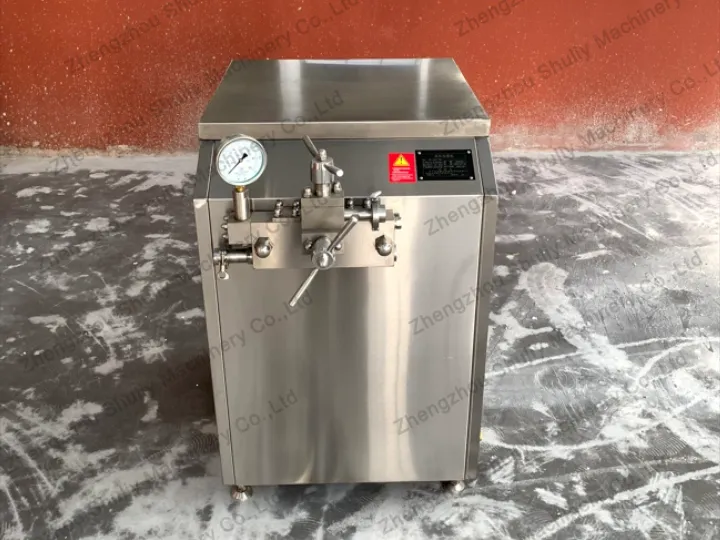
Después de la pasteurización,
homogenizationFragment 9/13: se aplica a menudo para reducir el tamaño de los glóbulos de grasa, evitando la separación de la crema y creando una textura más suave en el producto final de yogur.Preguntas Frecuentes: Dudas Comunes sobre HTST y UHT
¿La pasteurización elimina todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos denominan una "reducción de 5 logaritmos". Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero por lo general no son dañinas e incluso pueden contribuir a los cultivos de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido generado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
La pasteurización HTST es superior para la producción de yogur. Las temperaturas moderadas preservan la funcionalidad de las proteínas del suero, esencial para lograr la textura adecuada del yogur y la estructura del gel. El procesamiento UHT desnaturaliza las proteínas en exceso, lo que resulta en características de fermentación deficientes y una textura inferior. La mayoría de los productores comerciales de yogur utilizan la pasteurización HTST o en tina como base para un yogur de calidad.
¿Por qué la leche UHT sabe diferente?
La leche UHT desarrolla un sabor ligeramente "cocido" o "caramelizado" debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de la lactosa en glucosa y galactosa aporta dulzor. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada con HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes, diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar las temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y los requisitos del mercado.
¿Cuáles son las diferencias en los costos operativos?
Los sistemas HTST generalmente tienen un menor consumo energético debido a las temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para la generación de vapor y el envasado aséptico, pero eliminan los costos de la cadena de frío. Para operaciones a pequeña escala, el HTST suele ofrecer una mejor economía; para la producción a gran escala orientada a la exportación, las ventajas de distribución del UHT pueden compensar los mayores costos de procesamiento.
Productos Relacionados
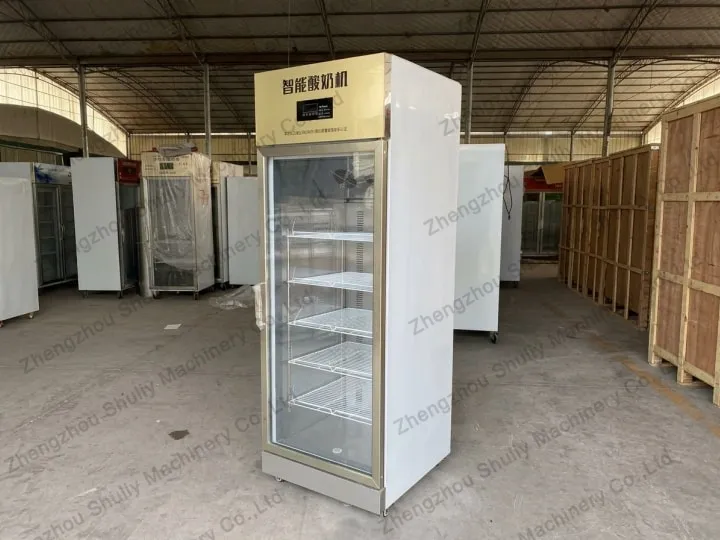
Pasteurizadora de Leche
Equipo de pasteurización HTST para procesamiento de yogur y lácteos. Capacidad de 200L a 5000L con control preciso de temperatura.
Línea de Producción de Yogur
Solución llave en mano completa desde la leche cruda hasta el yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de Fermentación de Yogur
Tanque de fermentación con control de temperatura para una producción uniforme de yogur. Disponible en configuraciones de cámara simple y doble.