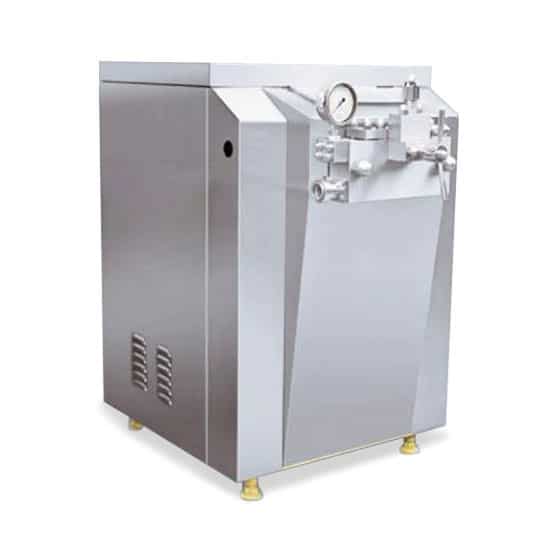
La máquina homogeneizadora de productos lácteos es un equipo fundamental en el procesamiento lácteo moderno, diseñado para transformar las propiedades físicas de la leche mediante un proceso de alta presión. Este homogeneizador de leche reduce el tamaño de los glóbulos de grasa de los 3-5 micrones naturales a menos de 1 micrón, creando una mezcla estable y uniforme donde las partículas de grasa permanecen suspendidas en lugar de subir a la superficie. El resultado son productos lácteos con una textura más suave, mejor sensación en boca, mayor absorción nutricional y una vida útil significativamente prolongada. Ya sea que opere un pequeño negocio de yogur o una planta procesadora de lácteos a gran escala, comprender el papel de la homogeneización en la producción láctea es esencial para lograr productos consistentes y de alta calidad que cumplan con las expectativas del consumidor.
Tecnología de Alta Presión: 15-25 MPa | Construcción en SUS 304 | Homogeneización de Dos Etapas | Capacidad de 200-5000L/h
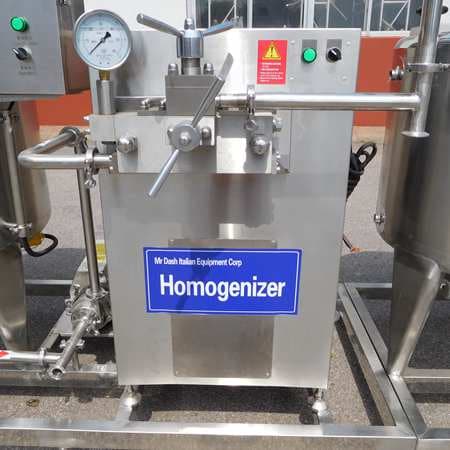
Por qué la homogeneización es esencial en el procesamiento de lácteos
En la leche sin tratar, los glóbulos de grasa son relativamente grandes y tienden a subir a la superficie debido a las diferencias de densidad: esta es la capa de nata que quizás haya observado en la leche sin tratar. Esta separación natural presenta varios desafíos para los procesadores de lácteos: textura inconsistente del producto, apariencia poco atractiva y menor estabilidad en almacenamiento. El homogeneizador de leche resuelve estos problemas reduciendo mecánicamente el tamaño de los glóbulos de grasa y creando una emulsión donde la grasa se distribuye uniformemente en todo el producto.
La ciencia de la reducción del tamaño de los glóbulos de grasa
Los glóbulos de grasa de la leche no homogeneizada suelen medir entre 1 y 15 micras de diámetro, con un promedio de alrededor de 3 a 5 micras. Estos glóbulos más grandes ascienden a la superficie por flotabilidad (Ley de Stokes), formando una capa de crema visible en un plazo de 24 a 48 horas.
La homogeneización reduce este tamaño a menos de 1 micra mediante un proceso mecánico de alta presión. Con este tamaño, los glóbulos de grasa permanecen suspendidos de forma permanente y no se separan, creando una emulsión estable que puede durar semanas o meses.
Impacto en la producción de yogur
Para la producción de yogur, la homogeneización es especialmente importante porque afecta directamente la textura final, la apariencia y la calidad del yogur:
| Efecto de la homogeneización | Sin homogeneización | Con homogeneización |
|---|---|---|
| Distribución de la grasa | Desigual, sube a la superficie | Distribuida uniformemente |
| Textura | Granulosa, inconsistente | Suave, cremosa |
| Separación del suero | Visible después de 24 horas | Mínima o nula |
| Vida útil | 7-14 días | 14-21 días |
| Consistencia de la fermentación | Calidad de lote variable | Resultados consistentes |
Comprendiendo la tecnología de homogeneización
Homogeneización de una etapa vs. dos etapas
El proceso de homogeneización se puede configurar en una o dos etapas, cada una con ventajas distintas:
| Configuración | Primera etapa | Segunda etapa | Ideal para |
|---|---|---|---|
| Una etapa | 15-25 MPa | Ninguna | Yogur estándar, leche fresca |
| Dos etapas | 20-25 MPa | 3-5 MPa | Yogur griego, productos con alto contenido graso, lácteos premium |
La homogeneización en dos etapas es esencial para productos lácteos con alto contenido graso porque:
- Evita la recoalescencia: Tras romper los glóbulos de grasa en la primera etapa, la segunda etapa a menor presión impide que se vuelvan a unir
- Mejora la estabilidad de la emulsión: Crea enlaces más estables entre los glóbulos de grasa y las proteínas
- Mejor desarrollo de textura: Fundamental para yogur griego espeso y cremoso y productos premium
Por qué la presión es importante: análisis técnico en profundidad
La relación entre la presión de homogeneización y el tamaño del glóbulo graso sigue patrones predecibles:
| Presión | Tamaño medio del glóbulo | Textura resultante | Mejor aplicación |
|---|---|---|---|
| 10 MPa | 1.5-2.0 micras | Ligera, vertible | Yogur para beber |
| 15 MPa | 1.0-1.5 micras | Suave, cuerpo medio | Yogur estándar |
| 20 MPa | 0.5-1.0 micras | Espesa, cremosa | Yogur premium |
| 25 MPa | < 0.5 micras | Muy espesa, premium | Yogur griego, labneh |
La ciencia: Efectos de cavitación y cizallamiento
El homogeneizador de alta presión funciona mediante dos efectos físicos principales:
Efecto de cavitación: Cuando la leche se acelera a través del espacio del homogeneizador a alta presión, la presión estática cae por debajo de la presión de vapor saturado de la grasa, provocando cavitación (formación de microburbujas). El colapso de estas burbujas genera ondas de choque localizadas que trituran mecánicamente los glóbulos de grasa. Este efecto es particularmente eficaz para descomponer grandes agregados de grasa.
Efecto de cizallamiento: El flujo a alta velocidad a través de los estrechos espacios de la válvula homogeneizadora genera potentes fuerzas de cizallamiento (cizallamiento del fluido). Estas fuerzas de cizallamiento deforman, alargan y finalmente pulverizan los glóbulos de grasa en partículas finas. La combinación de los efectos de cavitación y cizallamiento garantiza una homogeneización completa.
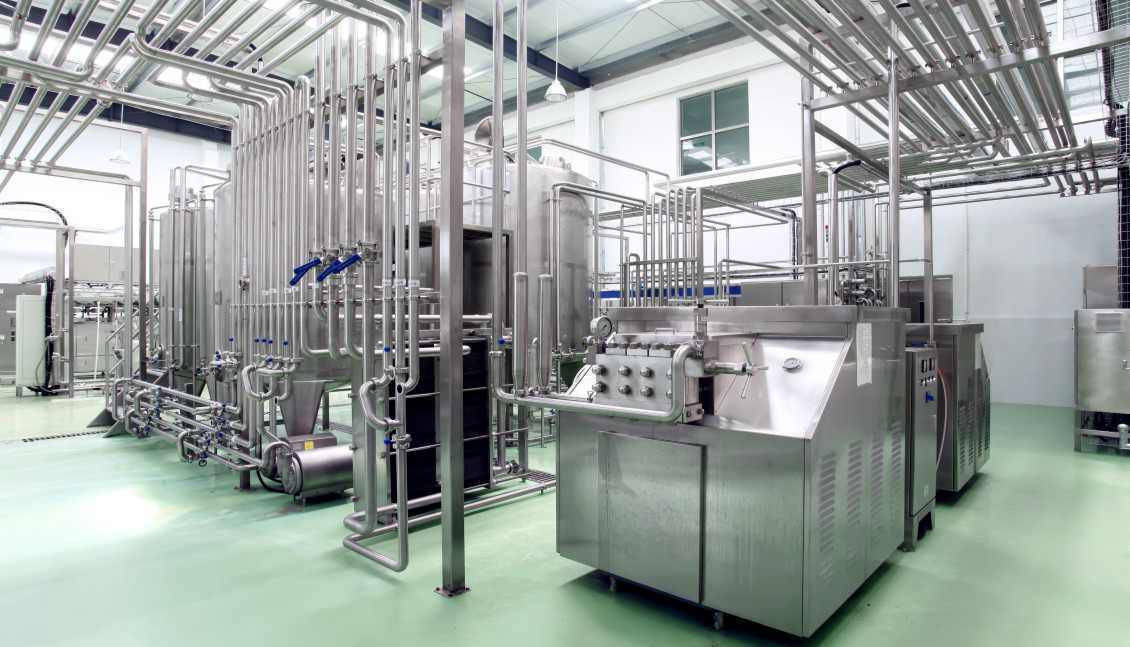
Tipos de Equipos de Homogeneización
Las plantas modernas de procesamiento lácteo utilizan varios tipos de equipos de homogeneización:
| Tipo | Rango de presión | Capacidad | Mejor aplicación | Rango de precio |
|---|---|---|---|---|
| Homogeneizador de alta presión | 15-25 MPa | 200-5000 L/h | Yogur comercial | $8.000-$50.000 |
| Homogeneizador de dos etapas | 20-25 + 5 MPa | 500-10000 L/h | Lácteos premium, yogur griego | $15.000-$80.000 |
| Homogeneizador ultrasónico | Acústico | Hasta 100 L/h | Laboratorio, investigación | $5.000-$20.000 |
| Homogeneizador en línea | 10-20 MPa | 1000-20000 L/h | Producción continua | $20.000-$100.000+ |
Para la mayoría de las aplicaciones comerciales de producción de yogur, el homogeneizador de alta presión con configuración de dos etapas ofrece el mejor equilibrio entre eficiencia, eficacia y costo.
Shuliy vs. Competidores: Comparativa técnica
| Característica | Homogeneizador Shuliy | Competidor típico |
|---|---|---|
| Rango de presión | 15-25 MPa | 10-20 MPa |
| Diseño de dos etapas | Estándar | A menudo de una sola etapa |
| Material del émbolo | Recubierto de cerámica | Acero estándar |
| Material de la válvula | Carburo de tungsteno | Acero inoxidable |
| Control de temperatura | Calefacción incorporada | Requiere equipo externo |
| Estabilidad de presión | +/- 0,5 MPa | +/- 1-2 MPa |
| Operación continua | Capacidad 24/7 | 8-12 horas |
| Eficiencia del motor | IE3 de alta eficiencia | IE2 estándar |
| Nivel de ruido | < 85 dB | 90-95 dB |
| Garantía | 2 años | 1 año |
Principales ventajas técnicas
Tecnología de válvulas superior: Nuestras válvulas homogeneizadoras están fabricadas en carburo de tungsteno, lo que proporciona una vida útil 3 veces mayor en comparación con las válvulas estándar de acero inoxidable. Los asientos de válvula mecanizados con precisión garantizan una distribución uniforme de la presión en el espacio de homogeneización.
Diseño de sellado avanzado: La tecnología de sellado patentada evita fugas de presión y amplía los intervalos de mantenimiento en un 40%.
Eficiencia del motor premium: Los motores de alta eficiencia IE3 reducen el consumo de energía entre un 10 y un 15% en comparación con los motores estándar, lo que reduce significativamente los costes operativos.
Función en la producción de yogur
En la línea de producción de yogur, el homogeneizador requiere un precalentamiento de la leche a aproximadamente 55 °C para lograr una elasticidad óptima de la membrana del glóbulo graso. Se coloca una máquina de precalentamiento de leche antes del homogeneizador para garantizar la temperatura adecuada antes del procesamiento. Tras la homogeneización, la leche pasa a la esterilización, creando la base óptima para la fermentación del yogur.
Parámetros de procesamiento óptimos
| Parámetro | Valor recomendado | Efecto de la desviación |
|---|---|---|
| Temperatura de precalentamiento | 50-60 °C | Por debajo de 45 °C: homogeneización deficiente |
| Temperatura de homogeneización | 55-70 °C | Por encima de 70 °C: desnaturalización de proteínas |
| Presión de primera etapa | 20-25 MPa | Inferior: homogeneización incompleta |
| Presión de segunda etapa | 3-5 MPa | Ausente: riesgo de reaglomeración |
| Relación grasa/caseína | 0,2 g de caseína/g de grasa | Afecta la estabilidad de la textura |
La calidad de la homogeneización depende de varios factores interrelacionados: temperatura, presión y la relación grasa/caseína (idealmente 0,2 g de caseína por gramo de grasa). Cuando estos parámetros se optimizan, el resultado es una leche que fermenta de manera uniforme, produce yogur con una textura superior y mantiene su calidad durante toda su vida útil.
Estructura y componentes
La máquina homogeneizadora de leche es una bomba reciprocante de tres émbolos compuesta por componentes de ingeniería de precisión:
Componentes principales
| Componente | Función | Intervalo de mantenimiento |
|---|---|---|
| Eje de transmisión principal | Convierte el giro del motor en movimiento alternativo | 12 meses |
| Correa de transmisión | Transmite la potencia al conjunto de la bomba | 6 meses |
| Émbolos (3x) | Generan el flujo de alta presión | 3-6 meses |
| Válvulas de aspiración | Controlan la entrada de leche al cilindro | 6-12 meses |
| Válvulas de descarga | Controlan la salida de leche a presión | 6-12 meses |
| Válvula homogeneizadora | Punto principal de homogeneización | 3-6 meses |
| Manómetro | Supervisa la presión de trabajo | 12 meses |
| Retenes y juntas | Mantienen la estanqueidad de la presión | 3-6 meses |
Ventajas del diseño de tres émbolos
La configuración de tres émbolos ofrece varias ventajas frente a los diseños de uno o dos émbolos:
- Flujo continuo: Un émbolo está siempre en la carrera de descarga, lo que garantiza una producción ininterrumpida
- Pulsación reducida: Tres ciclos de presión superpuestos minimizan las fluctuaciones de presión
- Funcionamiento equilibrado: La distribución uniforme de la carga entre los tres émbolos reduce el desgaste
- Mayor eficiencia: Procesamiento más completo de la leche en cada ciclo de carrera
Pautas de funcionamiento para obtener resultados óptimos
Gestión de la temperatura
Precaliente siempre la leche a 50-60 °C antes de la homogeneización. En este rango de temperatura, las membranas de los glóbulos de grasa son más elásticas y pueden descomponerse de manera más efectiva.
- Por debajo de 45 °C: La grasa está demasiado sólida para una emulsificación adecuada
- Por encima de 65 °C: Puede ocurrir desnaturalización de proteínas
- Rango óptimo: 55-70 °C para la mayoría de las aplicaciones de yogur
Optimización de la Presión
Para la producción estándar de yogur, opere a 15-20 MPa en la primera etapa y a 3-5 MPa en la segunda etapa. Se pueden usar presiones más altas (hasta 25 MPa) para productos con alto contenido de grasa o al producir yogur de grado premium con una textura extra suave.
Control del Caudal
Mantenga caudales constantes a través del homogeneizador. Los cambios bruscos de presión pueden dañar las válvulas y reducir la eficiencia de homogeneización. Utilice variadores de frecuencia para ajustar los caudales según los diferentes tamaños de lote.
Requisito de Prefiltración
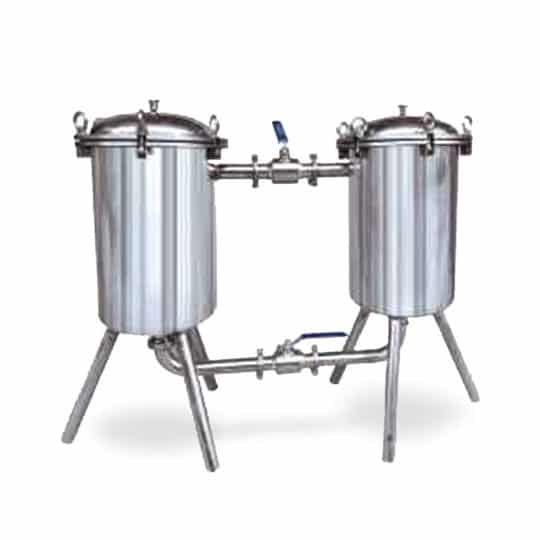
Filtre siempre la leche cruda antes de la homogeneización para eliminar residuos, pelos y otras partículas que podrían obstruir la válvula homogeneizadora o dañar los émbolos. Instale un filtro de malla 100-200 aguas arriba del homogeneizador.
Métodos de Verificación de Calidad
Inspección Visual
Las señales de una homogeneización adecuada incluyen:
- Sin capa de crema visible después de 24 horas de almacenamiento
- Apariencia blanca uniforme sin tono amarillento
- Textura suave y consistente
Análisis Microscópico
Las pruebas periódicas con microscopio para observar el tamaño de los glóbulos de grasa son el indicador más fiable:
- Homogeneización correcta: < 1 micra de media
- Homogeneización insuficiente: 1-3 micras con variación visible
- Mala homogeneización: > 3 micras con separación de la nata
Pruebas de Estabilidad
Realice pruebas de estabilidad en estantería:
- Prueba de 24 horas: Sin separación visible
- Prueba de 7 días: Separación mínima de suero aceptable
- Prueba de 14 días: Debe mantener una textura suave
Análisis Económico: ROI de la Homogeneización
Comparativa de Costes
| Factor | Sin homogeneizador | Con homogeneizador | Ahorro |
|---|---|---|---|
| Valor del producto | Precio base | Precio premium (+15-20%) | $0.15-0.20/taza |
| Vida útil | 7-14 días | 14-21 días | 50% de extensión |
| Merma | 3-5% | < 1% | 2-4% de la producción |
| Quejas de clientes | Frecuentes | Raras | Incalculable |
Cálculo del retorno de inversión
Para una operación de yogur de 1000 L/día:
- Inversión en equipo: $20,000-35,000
- Producción anual: 300,000 litros
- Incremento de valor por producto premium: $45,000/año
- Ahorro por reducción de merma: $6,000/año
- Costo adicional de energía: $2,000/año
- Beneficio neto anual: $49,000
- Periodo de recuperación: 5-7 meses
Programa de mantenimiento
Operaciones diarias
Verifique los niveles de aceite, escuche si hay ruidos inusuales y compruebe las lecturas del manómetro antes de cada tanda de producción.
Mantenimiento semanal
Inspeccione los sellos y juntas por desgaste, limpie las válvulas homogeneizadoras y revise la tensión de las correas.
Servicio Mensual
Reemplace los sellos desgastados, inspeccione las válvulas de succión y descarga, y calibre los sensores de presión.
Revisión Anual
Inspección completa de émbolos, asientos de válvula y cojinetes; reemplace todas las piezas de desgaste; verifique la integridad mecánica.
Especificaciones Técnicas
| Parámetro | Especificación |
|---|---|
| Tipo de Equipo | Homogeneizador de alta presión |
| Estructura Principal | Bomba reciprocante de tres émbolos |
| Material | Acero inoxidable SUS 304 |
| Temperatura Óptima | 55-70 °C |
| Presión de Trabajo | 15-25 MPa |
| Primera Etapa | 15-25 MPa ajustable |
| Segunda Etapa | 3-5 MPa ajustable |
| Capacidad | 200-5000 L/h |
| Potencia del Motor | 7.5-45 kW según modelo |
| Aplicaciones | Lácteos, bebidas, biotecnología, farmacéutica |
Preguntas Frecuentes
P: ¿Cuál es la diferencia entre la homogeneización de una y dos etapas?
R: La homogeneización de una etapa utiliza una sola válvula homogeneizadora a alta presión. La homogeneización de dos etapas añade una segunda válvula a menor presión (típicamente 3-5 MPa) después de la primera etapa. La segunda etapa evita la reaglomeración de los glóbulos de grasa y es especialmente importante para productos lácteos con alto contenido graso como la crema o el yogur, garantizando una estabilidad a largo plazo y una textura consistente.
P: ¿Puede la homogeneización reemplazar la pasteurización?
R: No, la homogeneización y la pasteurización cumplen funciones diferentes. La homogeneización es un proceso mecánico que reduce el tamaño de los glóbulos de grasa, mientras que la pasteurización es un tratamiento térmico que destruye las bacterias patógenas. Ambos procesos se utilizan típicamente en la producción de yogur con fines distintos.
P: ¿Cómo sé si mi homogeneizador funciona correctamente?
R: Las señales de una homogeneización adecuada incluyen: ausencia de capa de crema visible después de 24 horas de almacenamiento, textura suave en el yogur terminado y resultados consistentes lote a lote. La prueba regular con un microscopio para observar el tamaño de los glóbulos de grasa (debe ser inferior a 1 micra) es el indicador más fiable de la eficiencia de la homogeneización.
P: ¿Qué mantenimiento requiere el homogeneizador?
R: La inspección diaria incluye verificar los niveles de aceite y las lecturas de presión. El mantenimiento semanal incluye inspeccionar los sellos y limpiar las válvulas. El servicio mensual incluye reemplazar los sellos desgastados y calibrar los sensores. La revisión anual incluye una inspección completa de los émbolos y los cojinetes.
Productos Relacionados
Para soluciones completas de procesamiento lácteo, explore nuestros equipos complementarios:
- Yogurt Production Line- Solución llave en mano completa que integra la homogeneización como etapa clave del proceso
- Milk Pasteurizer Machine- Esteriliza la leche homogeneizada para un consumo seguro
- Elemento de la lista Yogurt Duplex Filter- Equipos de prefiltración para leche cruda antes de la homogeneización
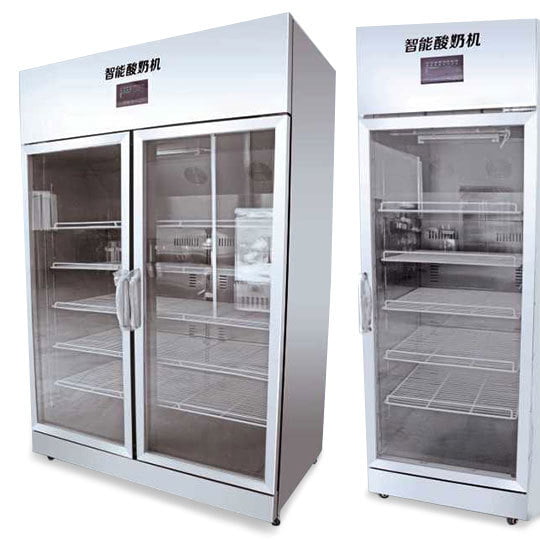
- Yogurt Fermentation Maker- Fermenta leche esterilizada y homogeneizada para convertirla en yogur