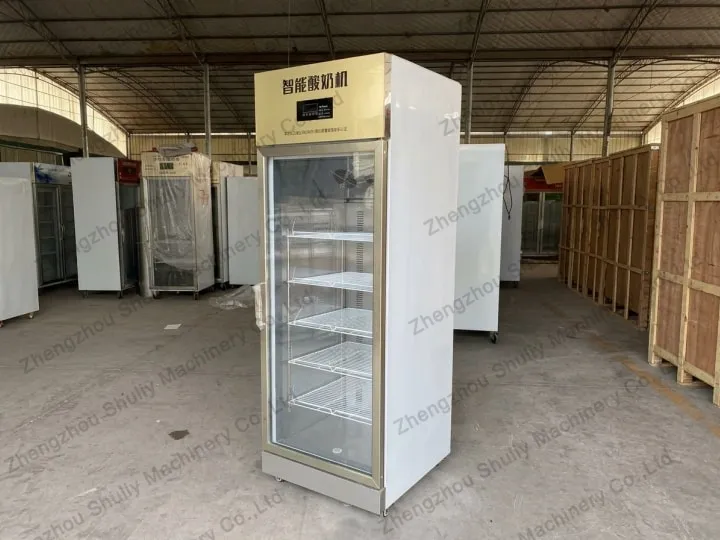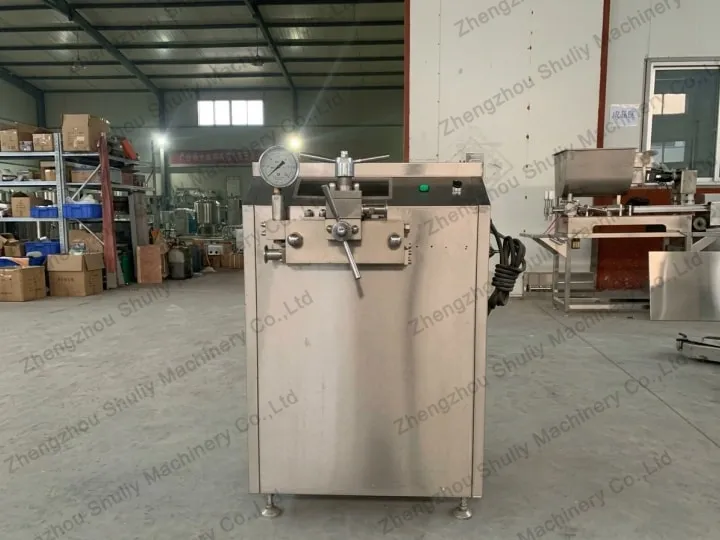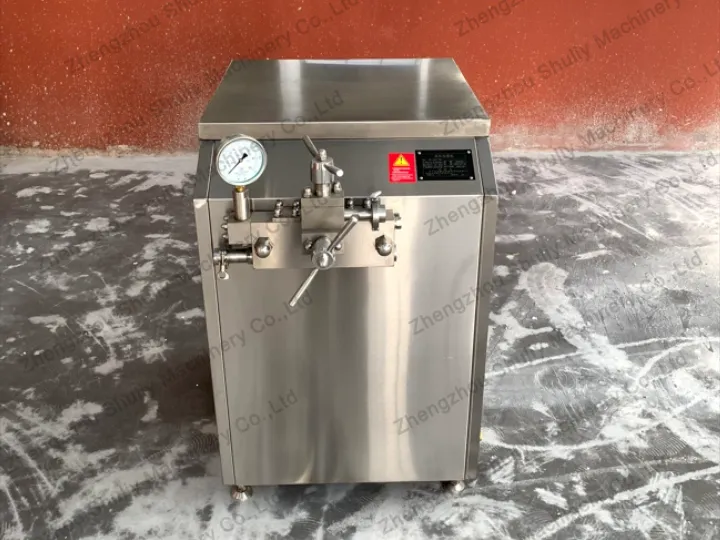
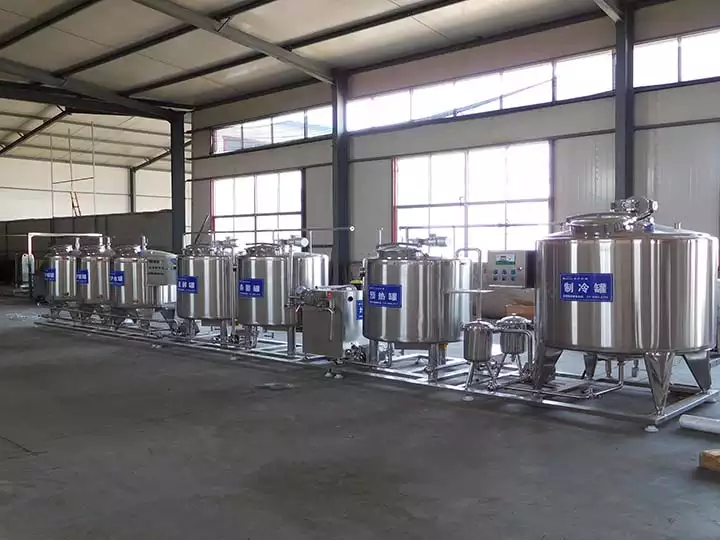
قبل تشغيلsmall yogurt production line، تأكد من أنك على دراية كاملة بدليل تشغيل المعدات وإجراءات السلامة. يغطي هذا الدليل الشامل خطوة بخطوة عملية التشغيل الكاملة، من استقبال الحليب الخام إلى تغليف المنتج النهائي، مع معايير تفصيلية واحتياطات سلامة.
العملية الأساسية لخط إنتاج الزبادي الصغير
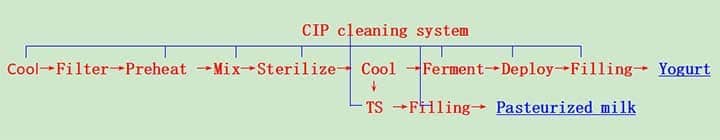
تتبع عملية الإنتاج الأساسية للزبادي هذا التسلسل:
تخزين الحليب الخام → الترشيح → التسخين المبدئي → التجانس → البسترة → التبريد → التلقيح → التخمير → التعبئة → التخزين البارد
تتطلب كل مرحلة تحكمًا محددًا في درجة الحرارة، وتوقيتًا، وتشغيلًا للمعدات لضمان جودة المنتج المتسقة.
قائمة معدات خط إنتاج الزبادي الصغير
يتضمن خط إنتاج الزبادي الصغير الكامل (سعة يومية 200-500 لتر) المعدات التالية:
| المعدة | الوظيفة | السعة | المعايير الرئيسية |
|---|---|---|---|
| خزان تبريد الحليب الخام | التخزين والتبريد | 200-500 لتر | الحفاظ على 4°م |
| مرشح مفرد/مزدوج | إزالة الشوائب | 100 شبكة | معدل التدفق: 500-1000 لتر/ساعة |
| مضخة الحليب | نقل الحليب بين المراحل | 1-3 م³/ساعة | ستانلس ستيل غذائي |
| خزان التسخين المسبق | تدفئة الحليب لدرجة حرارة المعالجة | 200-500 لتر | 40-50°م، 20 دقيقة |
| المتجانس | تكسير كريات الدهون | 300 لتر/ساعة | 150-250 بار، 60-70°م |
| خزان البسترة | المعالجة الحرارية للسلامة | 200-500 لتر | 85°م، 30 دقيقة |
| خزان التخمير | احتضان المزرعة البكتيرية | 200-500 لتر | 42°م، 6-8 ساعات |
| آلة التعبئة | تعبئة الزبادي | 500-1000 كوب/ساعة | أوتوماتيكية أو شبه أوتوماتيكية |
| نظام التنظيف CIP | التنظيف الآلي | مطابق لخط الإنتاج | 80-90°م، جرعات كيميائية |
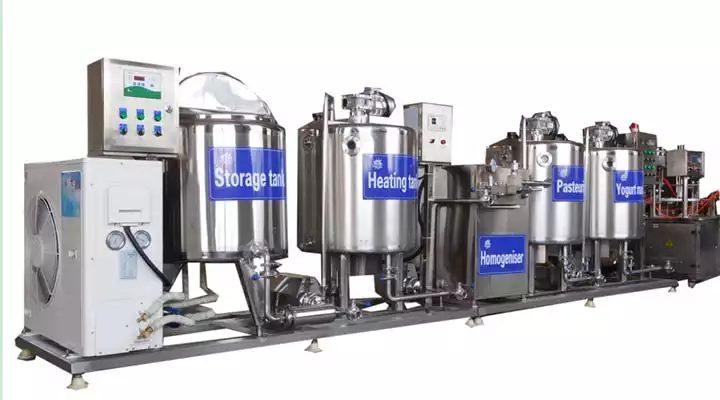
خطوات تشغيل خط إنتاج الزبادي
الخطوة 1: استقبال وتخزين الحليب الخام
الهدف: استقبال وتخزين الحليب الطازج عند درجة حرارة مناسبة
إجراءات التشغيل:
- اختبار الجودة: فحص الحليب الوارد من حيث درجة الحرارة (<10°م)، والحموضة (pH 6.6-6.8)، وفحص متبقيات المضادات الحيوية
- نقل إلى الخزان: استخدام مضخة حليب من الفولاذ المقاوم للصدأ لنقل الحليب الخام إلى خزان التبريد
- التبريد إلى 4°م: تشغيل نظام التبريد للحفاظ على الحليب عند 4°م حتى المعالجة
- تسجيل البيانات: تسجيل حجم الحليب ودرجة حرارته والمورد ونتائج الاختبارات
المعايير الرئيسية:
| المعيار | الحد الطبيعي | الإجراء عند الخروج عن النطاق |
|---|---|---|
| درجة الحرارة | <10°م عند الوصول | الرفض إذا >10°م |
| درجة حرارة التخزين | 4°م | ضبط نظام التبريد |
| درجة الحموضة (pH) | 6.6-6.8 | اختبار التلف |
| اختبار المضادات الحيوية | سلبي | رفض الحليب إذا كانت النتيجة إيجابية |
الخطوة 2: الترشيح
الهدف: إزالة الشوائب والمواد الغريبة من الحليب الخام
إجراءات التشغيل:
- تجهيز المرشح: تركيب عنصر مرشح نظيف بسعة 100 شبكة
- تشغيل المضخة: تشغيل مضخة الحليب بسرعة منخفضة
- مراقبة التدفق: ضمان تدفق ثابت عبر المرشح
- فحص المرشح: تفقد عنصر المرشح بعد كل دفعة
- التنظيف/الاستبدال: تنظيف أو استبدال المرشح إذا كان مسدودًا
المعايير الرئيسية:
| المعامل | المعيار |
|---|---|
| حجم شبكة الفلتر | 100 شبكة (150 ميكرومتر) |
| معدل التدفق | 500-1000 لتر/ساعة |
| تنظيف الفلتر | بعد كل دفعة |
| استبدال الفلتر | أسبوعيًا أو عند التلف |
الخطوة 3: التسخين المسبق
الهدف: تسخين الحليب إلى درجة الحرارة المثلى للتجانس
إجراءات التشغيل:
- نقل الحليب: ضخ الحليب المفلتر إلى خزان التسخين المسبق
- ضبط درجة الحرارة: تعديل نظام التسخين إلى 40-50 درجة مئوية
- مدة الاحتفاظ: الحفاظ على درجة الحرارة لمدة 20 دقيقة
- المراقبة: فحص درجة الحرارة كل 5 دقائق
- التحضير للمرحلة التالية: التأكد من جاهزية جهاز التجانس
المعايير الرئيسية:
| المعامل | المعيار | ملاحظات |
|---|---|---|
| درجة الحرارة | 40-50 درجة مئوية | مثالية للتجانس |
| مدة الاحتفاظ | 20 دقيقة | ضمان التسخين المتساوي |
| التحريك | مستمر | منع تكون النقاط الساخنة |
الخطوة 4: التجانس
الهدف: تكسير كريات الدهون للحصول على قوام ناعم ومتجانس
إجراءات التشغيل:
- تسخين المجانس: تأكد من أن درجة حرارة الحليب تتراوح بين 60-70 درجة مئوية
- ضبط الضغط: اضبط ضغط التجانس على 150-250 بار
- تشغيل الماكينة: شغّل المجانس على سرعة منخفضة
- المراقبة: افحص مقياس الضغط ودرجة حرارة الحليب
- معالجة الدفعة: مرر الدفعة بأكملها عبر المجانس (حوالي ساعة واحدة لـ 300 لتر)
- التنظيف: اشطف النظام بالماء الدافئ بعد الاستخدام
المعايير الرئيسية:
| المعيار | النطاق القياسي | التأثير |
|---|---|---|
| درجة الحرارة | 60-70 درجة مئوية | انخفاض الحرارة يقلل الكفاءة |
| الضغط | 150-250 بار | ضغط أعلى = قوام أدق |
| وقت المعالجة | ~ساعة واحدة لـ 300 لتر | يعتمد على السعة |
الخطوة 5: البسترة (التعقيم)
الهدف: القضاء على البكتيريا المسببة للأمراض مع الحفاظ على الخصائص المفيدة
إجراءات التشغيل:
- نقل الحليب: ضخ الحليب المتجانس إلى خزان البسترة
- التسخين إلى 85 درجة مئوية: تشغيل نظام التسخين (زيت حراري 350# أو ماء ساخن)
- الحفاظ على درجة الحرارة: إبقاء الحليب عند 85 درجة مئوية لمدة 30 دقيقة
- المراقبة: فحص درجة الحرارة كل 5 دقائق
- التسجيل: تدوين الوقت ودرجة الحرارة ورقم الدفعة
- التحضير للتبريد: التأكد من جاهزية نظام التبريد
المعايير الأساسية:
| المعيار | القيمة القياسية | ملاحظات |
|---|---|---|
| درجة الحرارة | 85 درجة مئوية | بسترة قياسية |
| مدة الاحتفاظ | 30 دقيقة | لدفعة سعة 300 لتر |
| الدفعة الكبيرة (>300 لتر) | 40-60 دقيقة | ضبط الوقت وفقًا لذلك |
| مصدر الحرارة | ماء ساخن أو زيت حراري | يعتمد على المعدات |
الخطوة 6: التبريد والتلقيح
الهدف: تبريد الحليب إلى درجة حرارة التخمير وإضافة المزرعة البادئة
إجراءات التشغيل:
- تشغيل التبريد: استخدام الماء البارد للتبريد الأولي (0.3-0.5 ساعة)
- التبريد إلى 45 درجة مئوية: راقب درجة الحرارة حتى تصل إلى 42-45 درجة مئوية
- تحضير المزرعة البكتيرية: قم بقياس المزرعة البادئة (2-3% من حجم الحليب)
- إضافة المزرعة: انثر المزرعة البكتيرية بالتساوي على سطح الحليب
- الخلط اللطيف: حرّك ببطء لمدة 5-10 دقائق لتوزيع المزرعة
- إغلاق الخزان: أغلق خزان التخمير لمنع التلوث
المعايير الرئيسية:
| المعيار | النطاق القياسي | ملاحظات |
|---|---|---|
| مدة التبريد | 0.3-0.5 ساعة | استخدم ماء بارد |
| درجة الحرارة المستهدفة | 42-45 درجة مئوية | الأمثل للمزرعة البكتيرية |
| جرعة المزرعة | 2-3% من حجم الحليب | اتبع تعليمات الشركة المصنعة |
| مدة الخلط | 5-10 دقائق | تقليب لطيف |
الخطوة 7: التخمير
الهدف: السماح للمزرعة البكتيرية بتحويل اللاكتوز إلى حمض اللاكتيك
إجراءات التشغيل:
- ضبط درجة الحرارة: حافظ على خزان التخمير عند 42 درجة مئوية
- مراقبة درجة الحموضة (pH): افحص درجة الحموضة كل ساعة (المستهدف: 4.5-4.6)
- فحص القوام: لاحظ قوام الزبادي بعد 4 ساعات
- إنهاء التخمير: أوقف العملية عند وصول درجة الحموضة إلى 4.5-4.6 (عادةً بعد 6-8 ساعات)
- التبريد الفوري: اخفض درجة الحرارة إلى 4-6°م لإيقاف التخمير
- النقل إلى التعبئة: انقل الزبادي المخمر إلى آلة التعبئة
المعايير الأساسية:
| المعيار | القيمة القياسية | ملاحظات |
|---|---|---|
| درجة الحرارة | 42°م | حافظ على ±0.5°م |
| مدة التخمير | 6-8 ساعات | تعتمد على نشاط المزرعة البكتيرية |
| درجة الحموضة المستهدفة | 4.5-4.6 | أوقف التخمير عند هذه النقطة |
| درجة حرارة التبريد | 4-6°م | لمنع التخمير الزائد |
الخطوة 8: التعبئة والتغليف
الهدف: تعبئة الزبادي في حاويات للتوزيع
إجراءات التشغيل:
- تجهيز آلة التعبئة: نظف وعقم جميع الأسطح الملامسة
- ضبط حجم التعبئة: اضبط آلة التعبئة على الحجم المستهدف (مثل 200 جرام لكل كوب)
- تحميل الحاويات: ضع الأكواب/الزجاجات الفارغة على السير الناقل
- بدء التعبئة: شغّل آلة التعبئة
- الختم: ضع الأغطية أو أختام الألمنيوم فورًا بعد التعبئة
- الملصق: وضع ملصقات المنتج مع تاريخ التصنيع ورقم الدفعة
- التخزين البارد: نقل المنتجات المعبأة إلى غرفة التبريد (2-6 درجة مئوية)
المعايير الرئيسية:
| المعيار | المواصفة القياسية | ملاحظات |
|---|---|---|
| حجم التعبئة | حسب مواصفات المنتج | دقة ±2% |
| درجة حرارة التعبئة | 4-6 درجة مئوية | الحفاظ على سلسلة التبريد |
| درجة حرارة الختم | 150-180 درجة مئوية | للختم الحراري |
| درجة حرارة التخزين | 2-6 درجة مئوية | حتى التوزيع |
احتياطات السلامة
السلامة الشخصية
| الاحتياطات | المتطلبات |
|---|---|
| الملابس الواقية | ارتداء زي نظيف، غطاء رأس، وقفازات |
| غسل اليدين | غسل اليدين قبل التعامل مع المعدات |
| الأحذية | استخدام أحذية معقمة غير قابلة للانزلاق |
| الفحص الصحي | لا جروح مفتوحة أو أمراض |
سلامة المعدات
| الاحتياطات | المتطلبات |
|---|---|
| الإغلاق/وضع العلامات | فصل التيار الكهربائي قبل الصيانة |
| الأسطح الساخنة | السماح للمعدات بالتبريد قبل التعامل معها |
| التعامل مع المواد الكيميائية | ارتداء القفازات عند التعامل مع مواد التنظيف الكيميائية |
| السلامة الكهربائية | إبعاد الماء عن اللوحات الكهربائية |
سلامة الغذاء
| الإجراء الوقائي | المتطلبات |
|---|---|
| التحكم في درجة الحرارة | مراقبة وتسجيل جميع درجات الحرارة |
| جدول التنظيف | اتباع بروتوكول التنظيف الموضعي (CIP) بعد كل دفعة |
| التلوث المتبادل | فصل مناطق المواد الخام عن مناطق المعالجة |
| حفظ السجلات | توثيق جميع معايير الإنتاج |
قائمة التشغيل اليومية
| المهمة | التكرار | الوقت |
|---|---|---|
| فحص المعدات | قبل بدء التشغيل | 15 دقيقة |
| التنظيف الموضعي (CIP) | بعد كل دفعة | 30-60 دقيقة |
| التحقق من درجة الحرارة | كل ساعتين | 5 دقائق |
| اختبار درجة الحموضة (pH) | أثناء التخمير | كل ساعة |
| فحص الجودة | بعد التعبئة | 10 دقائق |
| التنظيف في نهاية اليوم | نهاية الوردية | 60 دقيقة |
الخاتمة
يتطلب تشغيل خط إنتاج زبادي صغير الاهتمام بالتفاصيل، والتحكم السليم في درجة الحرارة، واتباع ممارسات النظافة الصارمة. من خلال اتباع هذا الدليل التفصيلي، يمكنك إنتاج زبادي عالي الجودة باستمرار مع الحفاظ على معايير سلامة الغذاء. يعد التدريب المنتظم، والتوثيق، والصيانة الوقائية من العوامل الأساسية لتحقيق النجاح التشغيلي على المدى الطويل.
اتصل بشركة Shuliy Machinery للحصول على برامج تدريبية شاملة للمشغلين والدعم الفني لخط إنتاج الزبادي الخاص بك.